H2S ในไอน้ำคอนเดนเสท: เหตุใด Instrument Air Compressor ของโรงไฟฟ้าพลังงานความร้อนใต้พิภพถึงกัดกร่อน — และทางออกด้วย Oil-Free Class 0 แบบเช่า
- ไอน้ำความร้อนใต้พิภพมี H2S ตั้งแต่ 1–50 ppmv และ CO2 สูง — น้ำคอนเดนเสทกลายเป็นกรดที่กัดกร่อน instrument air compressor แบบ oil-lubricated ภายใน 12–18 เดือน แทนที่จะเป็น 5–8 ปีตามอายุออกแบบ
- Oil-free Class 0 ที่มี stainless internals (316L SS) + sour-service valve trim (NACE MR0175) เป็นทางเลือกเดียวที่รักษา control loop reliability โดยไม่ต้องเปลี่ยนชิ้นส่วนบ่อย
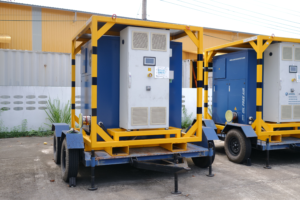
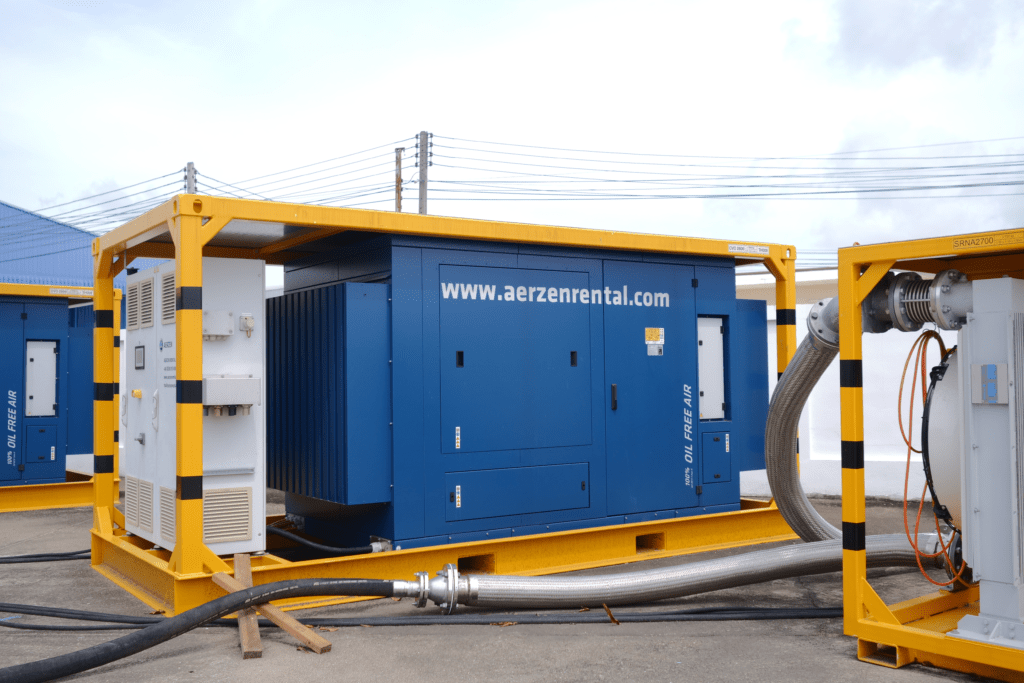
- เช่า AERZEN TVO oil-free screw compressor เหมาะสำหรับ commissioning phase, emergency backup และ capacity augmentation — Zero CAPEX พร้อม 24/7 AERZEN service coverage
สารบัญ — Table of Contents
- 1. สภาพแวดล้อมของโรงไฟฟ้าพลังงานความร้อนใต้พิภพที่แตกต่างจากโรงไฟฟ้าทั่วไป
- 2. กลไก H2S กัดกร่อน Instrument Air Compressor: ทำไมถึงเร็วกว่าที่คิด
- 3. ผลกระทบต่อ Control Loop: จาก Compressor ถึง Actuator
- 4. Oil-Free Class 0 คือทางออก: Stainless Internals + Sour-Service Valve Trim
- 5. ตารางเปรียบเทียบ: Oil-Lubricated vs. Oil-Free ในสภาพแวดล้อม H2S
- 6. Rental Model สำหรับโรงไฟฟ้าพลังงานความร้อนใต้พิภพ: 3 สถานการณ์หลัก
- 7. AERZEN TVO Oil-Free Screw Compressor: สเปคหลักที่วิศวกรต้องรู้
- คำถามที่พบบ่อย
โรงไฟฟ้าพลังงานความร้อนใต้พิภพ (geothermal power plant) มีสภาพแวดล้อมที่ไม่เหมือนโรงไฟฟ้าเชื้อเพลิงฟอสซิลหรือก๊าซธรรมชาติทั่วไป ไอน้ำที่ขับเครื่องกังหันขุดขึ้นมาจากชั้นหินใต้ดินนำ ไฮโดรเจนซัลไฟด์ (H2S), คาร์บอนไดออกไซด์ (CO2) และแร่ธาตุจากหิน เข้ามาด้วยพร้อมกัน เมื่อไอน้ำควบแน่นกลายเป็นน้ำคอนเดนเสทบนพื้นผิวเย็นของระบบท่อ ของเหลวนั้นกลายเป็นกรดที่มีฤทธิ์กัดกร่อนสูง — และนั่นคือจุดเริ่มต้นของปัญหา instrument air ที่วิศวกรหลายคนประเมินต่ำเกินไป
สำหรับโรงไฟฟ้าทั่วไป instrument air compressor มีอายุการใช้งาน 5–8 ปีก่อนต้องถึงรอบ major overhaul แต่ในสภาพแวดล้อม H2S สูง การกัดกร่อนของโลหะภายใน compressor แบบ oil-lubricated ดำเนินไปเร็วถึง 3–10 เท่า1 ชิ้นส่วนที่ออกแบบให้ใช้งาน 40,000 ชั่วโมงอาจเสียหายภายใน 8,000–12,000 ชั่วโมง ทำให้ต้นทุนค่าซ่อมและ downtime พุ่งสูง และที่สำคัญกว่านั้น — ทำให้ control loop ของโรงงานทั้งหมดสูญเสียความน่าเชื่อถือ
ppmv H2S ทั่วไปในไอน้ำใต้พิภพ2
อัตราเร่งการกัดกร่อนของเหล็กในสภาพแวดล้อม H2S1
mg/m³ oil aerosol — มาตรฐาน ISO 8573-1 Class 03
ปี AERZEN Group สะสมความเชี่ยวชาญด้าน compressor ตั้งแต่ปี 1864
1. สภาพแวดล้อมของโรงไฟฟ้าพลังงานความร้อนใต้พิภพที่แตกต่างจากโรงไฟฟ้าทั่วไป
โรงไฟฟ้าพลังงานความร้อนใต้พิภพในเอเชียตะวันออกเฉียงใต้ ส่วนใหญ่ตั้งอยู่ในเขต volcanic arc ที่ทอดยาวตั้งแต่อินโดนีเซียถึงฟิลิปปินส์ สำหรับประเทศไทย แม้ว่าปัจจุบัน (2566) ยังไม่มีโรงไฟฟ้าพลังงานความร้อนใต้พิภพเชิงพาณิชย์ขนาดใหญ่ที่ดำเนินการอยู่ แต่ศักยภาพในภาคเหนือ (จังหวัดเชียงราย เชียงใหม่ และแม่ฮ่องสอน) รวมถึงโครงการศึกษาของ กรมพัฒนาพลังงานทดแทนและอนุรักษ์พลังงาน (DEDE) และการลงทุนจากบริษัทพลังงานในภูมิภาค ทำให้ความต้องการวิศวกรที่เข้าใจ instrument air ในสภาพแวดล้อม H2S เป็นเรื่องเร่งด่วนที่ต้องเตรียมความพร้อมแต่เนิ่น ๆ4
ไม่ว่าจะเป็นโรงงานแบบ Flash Steam, Dry Steam หรือ Binary Cycle ความท้าทายด้าน instrument air มีรูปแบบร่วมกัน:
- H2S และ CO2 ในไอน้ำ — ก๊าซทั้งสองละลายในน้ำคอนเดนเสทได้ง่าย สร้างกรดกำมะถัน (H2SO3/H2S aq) และกรดคาร์บอนิก (H2CO3) ที่กัดกร่อนโลหะ
- Silica และแร่ธาตุ — ตกตะกอนบนพื้นผิวท่อ ทำให้เกิด scaling ที่ส่งผลต่อ heat transfer และ condensate drainage
- Ammonia (NH3) — บางแหล่ง geothermal มี NH3 สูง ซึ่งทำปฏิกิริยากับ copper-based alloy ใน valve seat และ seal รุนแรง
- Humidity สูง — อากาศรอบโรงงาน geothermal มักมีความชื้นสูงมากจากไอน้ำที่ระบาย ทำให้ external corrosion ของ instrument tubing และ actuator เพิ่มสูง
2. กลไก H2S กัดกร่อน Instrument Air Compressor: ทำไมถึงเร็วกว่าที่คิด
เพื่อเข้าใจว่าทำไม standard instrument air compressor จึงล้มเหลวเร็วในสภาพแวดล้อมนี้ วิศวกรต้องเข้าใจกลไกการกัดกร่อน 3 รูปแบบหลัก:
2.1 Sulfide Stress Corrosion Cracking (SSCC)
H2S (aq) ที่ความเข้มข้นสูงทำให้เกิดการดูดซับ atomic hydrogen เข้าสู่โครงผลึกของเหล็กกล้าแข็ง (high-strength carbon steel) ที่ใช้ทำ shaft, piston rod และ valve spring ภายใน compressor กระบวนการนี้เรียกว่า Hydrogen Embrittlement เมื่อรวมกับ tensile stress จากการทำงาน จะทำให้เกิดรอยแตกร้าวขนาดเล็กแล้วลุกลาม (crack propagation) นำไปสู่ failure ฉับพลันโดยไม่มีสัญญาณเตือนล่วงหน้า มาตรฐาน NACE MR0175/ISO 15156 ออกแบบมาเพื่อกำหนด material requirement สำหรับงาน H2S โดยเฉพาะ5
2.2 General Corrosion ของ Wetted Surfaces
น้ำมันหล่อลื่นใน oil-lubricated compressor มี zinc dialkyl dithiophosphate (ZDDP) และ sulfur-based anti-wear additives ซึ่งตั้งใจทำปฏิกิริยากับ metal surface เพื่อสร้าง protective film เมื่อสัมผัสกับ H2S ในปริมาณสูง สมดุลของปฏิกิริยาเปลี่ยนไป น้ำมันสลายตัวเร็ว protective film บาลาย โลหะสัมผัสกับกรดโดยตรง ผลคือ cylinder bore wear, valve plate erosion และ bearing corrosion เร็วขึ้นหลายเท่า
2.3 Copper Alloy Dealloying ใน Valve Trim
Brass และ bronze ที่ใช้ทำ valve seat, valve plug และ actuator stem ใน standard instrument control valve มีสัดส่วนสังกะสี (Zn) สูง ในสภาพแวดล้อม H2S และ NH3 สังกะสีถูกดึงออกจากโลหะผสมในกระบวนการที่เรียกว่า dezincification ทำให้โลหะมีรูพรุน อ่อนตัว และสูญเสีย dimensional tolerance ที่กำหนดไว้ control valve ที่มี brass trim ในสภาพแวดล้อมนี้อาจสูญเสีย sealing efficiency ภายใน 2–3 ปี
— หลักการจัดการ instrument air ตาม ISA-7.0.01 (Instrument Society of America)
3. ผลกระทบต่อ Control Loop: จาก Compressor ถึง Actuator
Instrument air ไม่ใช่แค่ “อากาศอัดสำหรับงานทั่วไป” — มันคือพลังงานที่ขับเคลื่อน control loop ทั้งโรงงาน ตั้งแต่ DCS controller ไปถึง pneumatic actuator บน control valve ของ steam turbine bypass ถ้า instrument air quality เสื่อม ระบบควบคุมทั้งหมดสูญเสียประสิทธิภาพ
- H2S/CO2 ในบรรยากาศโรงงาน
- ดูดเข้า compressor intake ร่วมกับอากาศชื้น
- Oil-lubricated compressor: น้ำมันสลายตัว → น้ำมันกลายเป็น acid + oil aerosol ปนเปื้อนในอากาศ
- Oil aerosol เดินทางผ่าน dryer และ distribution pipe
- สะสมใน orifice ของ I/P transducer, solenoid valve และ pneumatic actuator
- Control loop response time เพิ่มขึ้น → valve hunting → plant control instability
ผลกระทบเฉพาะที่วิศวกรควบคุมพบบ่อยในโรงไฟฟ้า geothermal ที่ใช้ instrument air quality ไม่ถึงมาตรฐาน:
- I/P Transducer drift — oil film บน flapper-nozzle mechanism เปลี่ยน gap ทีละน้อย ทำให้ output pressure คลาดเคลื่อน ต้องสอบเทียบถี่ขึ้น
- Solenoid valve sticking — sulfonate deposit จาก degraded oil + H2S สะสมบน solenoid spool ทำให้ response time ช้าหรือ valve ค้าง — ในระบบ Emergency Shutdown (ESD) นี่คือ safety-critical failure
- Actuator diaphragm hardening — oil และ sulfur compound ทำให้ elastomer diaphragm ใน actuator แข็งตัวก่อนกำหนด สูญเสีย flexibility และ sealing
- DCS output deviation — เมื่อ pneumatic signal ไม่ตอบสนองตามที่โปรแกรมไว้ DCS อาจปรับ output ชดเชยมากเกินไป (wind-up) นำไปสู่ oscillation ใน control loop
4. Oil-Free Class 0 คือทางออก: Stainless Internals + Sour-Service Valve Trim
AERZEN พัฒนา compressor มาตั้งแต่ปี 1864 และกว่า 160 ปีนั้น ความเข้าใจเรื่อง material science ในสภาพแวดล้อม corrosive ถูกสะสมและแปลงเป็น design decision ที่ชัดเจน: สำหรับงาน instrument air ในสภาพแวดล้อม H2S ทางออกคือ oil-free compression ที่มี corrosion-resistant internals
4.1 Oil-Free = ไม่มีแหล่งกำเนิดน้ำมันปนเปื้อน
ISO 8573-1:2010 Class 0 กำหนดให้ oil aerosol ในอากาศอัดต้องต่ำกว่า 0.01 mg/m³ ซึ่ง oil-free compressor ทำได้โดยไม่ต้องพึ่ง activated carbon filter หรือ oil mist separator ที่ต้องเปลี่ยนบ่อย3 เมื่อไม่มีน้ำมันในระบบ ปฏิกิริยา sulfonate formation ระหว่าง degraded oil กับ H2S ก็ไม่เกิดขึ้น control valve และ actuator ได้รับอากาศสะอาดตามมาตรฐานสูงสุด
4.2 Stainless Internals (316L SS)
ชิ้นส่วนภายในที่สัมผัสกับ process fluid ทั้งหมดผลิตจากสแตนเลส Austenitic Grade 316L (0.03% C max) ซึ่งมีปริมาณ molybdenum 2–3% ที่เพิ่ม resistance ต่อ pitting corrosion จาก chloride และ H2S ได้อย่างมีนัยสำคัญ เมื่อเทียบกับ carbon steel ที่ใช้ใน standard compressor อัตราการกัดกร่อน (corrosion rate) ของ 316L SS ใน H2S environment ต่ำกว่า 10–50 เท่า ขึ้นอยู่กับความเข้มข้น H2S และ temperature5
4.3 Sour-Service Valve Trim (NACE MR0175)
Valve trim ที่ผ่านการรับรองตาม NACE MR0175/ISO 15156 ใช้ material ที่ผ่านการทดสอบ sulfide stress cracking (SSC) ภายใต้ partial pressure H2S ตามที่ระบุในมาตรฐาน โดยทั่วไปประกอบด้วย:
- Valve body และ bonnet: ductile iron หรือ stainless steel ตาม service class
- Seat และ plug: Inconel, Stellite หรือ hardened stainless ที่ทดสอบตาม NACE TM0177
- Stem packing: PTFE หรือ graphite ที่ไม่ทำปฏิกิริยากับ H2S
- Fasteners: ผ่าน NACE hardness limit (≤ 22 HRC สำหรับ carbon steel ตาม MR0175)
5. ตารางเปรียบเทียบ: Oil-Lubricated vs. Oil-Free ในสภาพแวดล้อม H2S Geothermal
| เกณฑ์การประเมิน | Oil-Lubricated Compressor (Standard carbon steel) | Oil-Free Compressor (316L SS internals / AERZEN TVO) |
|---|---|---|
| Oil aerosol ในอากาศออก | HIGH — มักเกิน ISO Class 1 (>0.1 mg/m³) เมื่อ oil degraded | Class 0 — <0.01 mg/m³ รับประกัน ISO 8573-1 Class 0 |
| อายุ wetted parts ในสภาพ H2S 1–10 ppmv | สั้น — 8,000–15,000 hr (ออกแบบ 40,000 hr) | ยาวกว่า — 316L SS ทน H2S; อายุใกล้ค่าออกแบบ |
| SSCC Risk ต่อ steel components | สูง — carbon steel shaft/piston เสี่ยง embrittlement | ต่ำ — 316L austenitic SS มี SSCC resistance ดีกว่า |
| Valve trim compatibility (H2S env.) | ไม่เหมาะสม — brass/bronze dezincification | NACE MR0175 — sour-service trim certified |
| Downstream filtration ที่ต้องการ | มาก — ต้องมี coalescer + activated carbon filter + dryer ครบชุด | น้อยกว่า — ไม่ต้องใช้ oil coalescer; dryer + particle filter เพียงพอ |
| Oil change cost ในสภาพ H2S สูง | สูง — oil เสื่อมเร็ว ต้องเปลี่ยนทุก 500–1,000 hr แทน 2,000 hr | ไม่มี — ไม่มีน้ำมันหล่อลื่นใน compression stage |
| ความเหมาะสมสำหรับ Geothermal Instrument Air | ไม่แนะนำ | แนะนำ — เป็น engineering-correct choice |
6. Rental Model สำหรับโรงไฟฟ้าพลังงานความร้อนใต้พิภพ: 3 สถานการณ์หลัก
การลงทุนซื้อ oil-free compressor แบบ sour-service ไว้ประจำโรงงานมีค่าใช้จ่าย CAPEX สูงกว่า standard compressor อย่างมีนัยสำคัญ และโรงไฟฟ้าหลายแห่งไม่มีความต้องการอย่างต่อเนื่องตลอดปี โมเดลการเช่าจาก AERZEN Rental Thailand จึงตอบโจทย์ใน 3 สถานการณ์ที่พบบ่อย:
สถานการณ์ที่ 1: Commissioning Phase
ในช่วง commissioning โรงไฟฟ้าต้องการ instrument air สำหรับ pre-commissioning flush, functional test ของ control valve ทุกตัว และ loop check ของ DCS แต่ permanent instrument air system ยังไม่พร้อมหรืออยู่ระหว่างการติดตั้ง การเช่า AERZEN TVO ให้ได้รับ oil-free Class 0 air ตั้งแต่วันแรกโดยไม่ต้องรอ และไม่ต้องลงทุนซื้อ unit ที่จะไม่ได้ใช้เต็มอัตราหลัง commissioning สิ้นสุด
AERZEN Rental Thailand ส่งมอบ compressor unit พร้อม commissioning ภายใน 24 ชั่วโมงหลังยืนยันการเช่า* พร้อมทีมวิศวกรที่ผ่านการอบรมจาก AERZEN Academy สนับสนุนตลอดกระบวนการ
สถานการณ์ที่ 2: Emergency Backup และ Planned Maintenance Backup
Instrument air เป็น utility ที่ต้องมีความพร้อมใช้งาน (availability) สูงมาก เพราะ failure ของ instrument air หมายถึง fail-safe position ของ control valve ทั้งระบบ ซึ่งในหลายโรงงานคือ plant trip โดยอัตโนมัติ เมื่อ permanent compressor ต้องหยุดซ่อม ไม่ว่าจะเป็น planned overhaul หรือ emergency failure การมี AERZEN rental unit พร้อม stand-by จะป้องกัน unplanned outage ซึ่งมีต้นทุนสูงกว่าค่าเช่า compressor หลายเท่า
Hotline 24/7 ของ AERZEN Rental Thailand (098-323-2626) ให้บริการตอบสนองฉุกเฉินตลอดเวลา
สถานการณ์ที่ 3: Capacity Augmentation ระหว่างขยายโรงงาน
เมื่อโรงไฟฟ้าขยาย capacity ด้วยการเพิ่ม production well หรือ turbine unit ใหม่ ความต้องการ instrument air เพิ่มขึ้น แต่การสั่งซื้อ permanent compressor มี lead time 6–18 เดือน การเช่า AERZEN TVO เพิ่มเติมชั่วคราวช่วยให้ expansion ดำเนินไปได้โดยไม่มีปัญหา instrument air shortfall ระหว่างรอ permanent unit ส่งมอบ
7. AERZEN TVO Oil-Free Screw Compressor: สเปคหลักที่วิศวกรต้องรู้
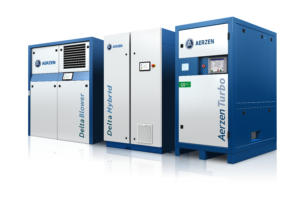
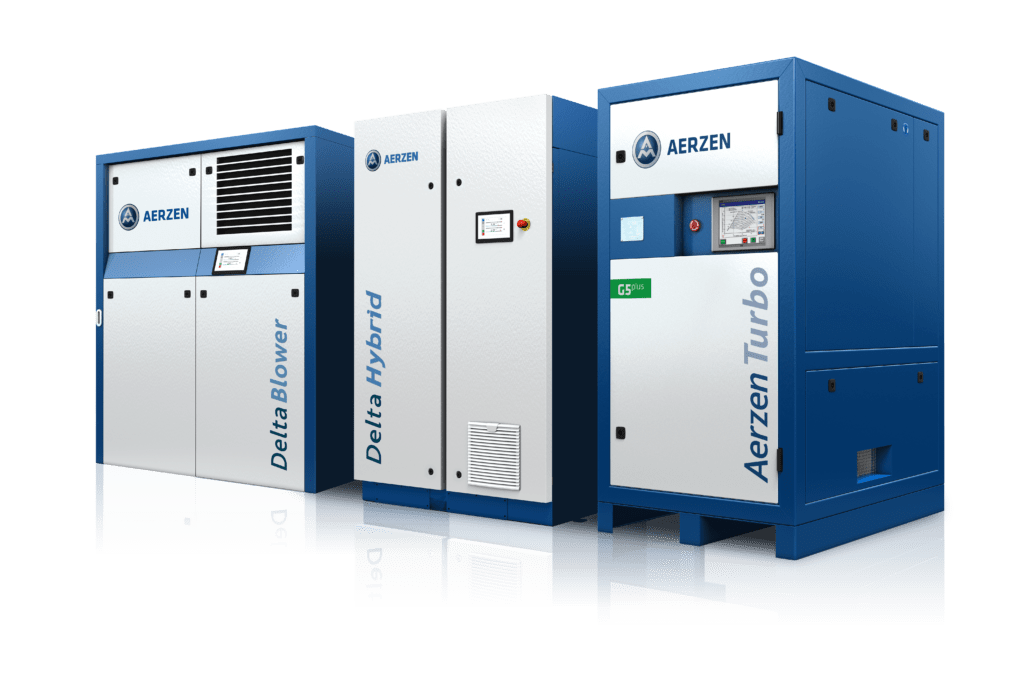
AERZEN TVO series คือ oil-free screw compressor ที่ AERZEN Group พัฒนาขึ้นสำหรับงาน instrument air และ process air ที่ต้องการ zero oil contamination AERZEN ออกแบบ screw compressor มาตั้งแต่ปี 1943 และ TVO series สะท้อนความเชี่ยวชาญสะสมมากกว่า 80 ปีในการพัฒนา oil-free compression technology
| พารามิเตอร์ | ค่าทั่วไป (TVO Series) | ความสำคัญสำหรับ Geothermal Application |
|---|---|---|
| Air purity | ISO 8573-1 Class 0 (oil aerosol <0.01 mg/m³) | ป้องกัน sulfonate deposit ใน control valve อย่างสมบูรณ์ |
| Technology | Oil-free twin-screw (dry-running rotors) | ไม่มี oil ใน compression chamber — ไม่มีแหล่งปนเปื้อน |
| Discharge pressure | 5–10 bar(g) ทั่วไป (ขึ้นอยู่กับ model) | ครอบคลุม instrument air requirement ทั่วไป 6–7 bar(g) |
| Flow range | ปรับตามขนาดโรงงาน — ติดต่อทีมวิศวกรเพื่อ sizing | สามารถ parallel install หลาย unit สำหรับ N+1 redundancy |
| Cooling | Air-cooled หรือ water-cooled | Air-cooled เหมาะสำหรับพื้นที่ขาดแคลน cooling water |
| Standards compliance | ISO 8573-1 Class 0, PED, CE marking | รองรับ ERC (Energy Regulatory Commission) audit documentation |
| Service inclusion (Rental) | PM, parts, emergency response 24/7 | ไม่ต้องจ้างช่างท้องถิ่นที่อาจขาดประสบการณ์ sour-service equipment |
ขอใบเสนอราคา — Instrument Air สำหรับงาน Sour Service
ทีมวิศวกร AERZEN Rental Thailand พร้อมช่วยประเมินความต้องการ instrument air สำหรับโรงไฟฟ้าพลังงานความร้อนใต้พิภพ ตั้งแต่ขั้นตอน sizing ไปจนถึง commissioning support และ 24/7 emergency response
Rent a solution. Expect performance. — www.aerzenrentalth.com
คำถามที่พบบ่อย — Instrument Air Geothermal & H2S
ทำไม H2S ในโรงไฟฟ้าพลังงานความร้อนใต้พิภพถึงทำลาย instrument air compressor ได้เร็วกว่าโรงงานทั่วไป?
Stainless internals และ sour-service valve trim คืออะไร และสำคัญอย่างไร?
ทำไมต้องเลือก oil-free compressor สำหรับ instrument air ในโรงไฟฟ้าพลังงานความร้อนใต้พิภพ?
การเช่า AERZEN TVO oil-free screw compressor เหมาะกับกรณีใดสำหรับโรงไฟฟ้าพลังงานความร้อนใต้พิภพ?
AERZEN Rental Thailand ส่งมอบและ commission compressor ได้เร็วแค่ไหน?
*ขึ้นอยู่กับ unit availability และระยะทาง โปรดยืนยันกับทีมงาน
สำหรับภาพรวมของอากาศอัดปลอดน้ำมันในอุตสาหกรรมพลังงานที่กว้างขึ้น ครอบคลุม hydrogen, biogas และ steam power อ่านต่อที่ คู่มือ Oil-Free Air สำหรับอุตสาหกรรม Hydrogen, Biogas และ Steam Power
แหล่งอ้างอิง
- NACE International. Corrosion Control in the Refining Industry (Course Manual). NACE International, Houston, TX. (อ้างอิงหลักการ H2S acceleration factor สำหรับ carbon steel)
- Arnórsson, S. (2000). Isotopic and Chemical Techniques in Geothermal Exploration, Development and Use. International Atomic Energy Agency (IAEA). ISBN 92-0-101400-0. (H2S concentration range in geothermal steam)
- ISO 8573-1:2010. Compressed air — Part 1: Contaminants and purity classes. International Organization for Standardization. Class 0: oil aerosol <0.01 mg/m³.
- กรมพัฒนาพลังงานทดแทนและอนุรักษ์พลังงาน (DEDE). รายงานศักยภาพพลังงานความร้อนใต้พิภพในประเทศไทย. กระทรวงพลังงาน.
- NACE MR0175/ISO 15156:2020. Petroleum and natural gas industries — Materials for use in H2S-containing environments in oil and gas production. NACE International.
- International Energy Agency (IEA). Geothermal Power — Technology Brief. iea.org, 2023 update.