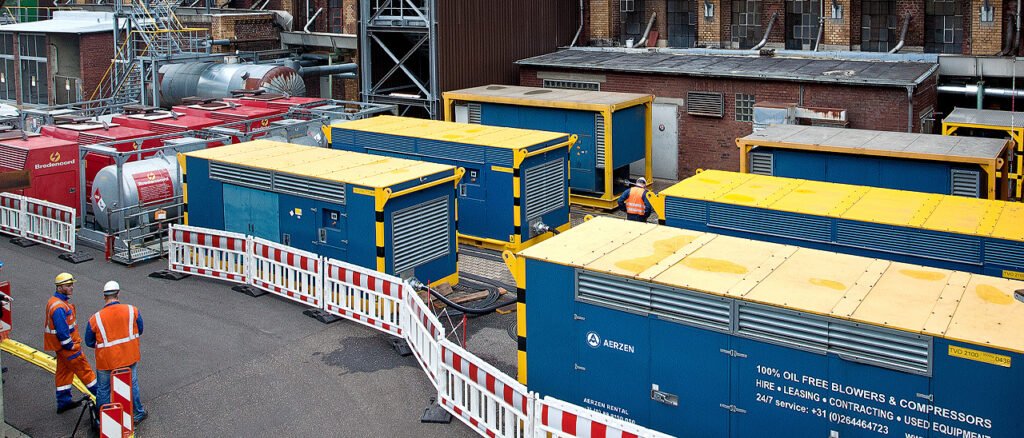
AERZEN ออกแบบและผลิต screw blower มาตั้งแต่ปี 1864 — และบทเรียนสำคัญที่สุดจากฐานเครื่องติดตั้งกว่า 50,000 ชุดทั่วโลกคือ ความล้มเหลวเชิงกล (mechanical failure) ของ blower แทบไม่เคยเกิดขึ้นแบบ “ไม่มีสัญญาณ” ลูกปืน (bearing) สึก, timing gear เริ่มมี backlash, หรือ rotor เสียสมดุล ล้วนปล่อยพลังงานสั่นสะเทือนที่ความถี่จำเพาะออกมาก่อนเสมอ คำถามจึงไม่ใช่ “เครื่องจะเสียไหม” แต่เป็น “เราอ่านสัญญาณนั้นทันก่อนหรือไม่”
บทความนี้เจาะลึกเฉพาะ การวิเคราะห์ Vibration Signature เพื่อพยากรณ์การเสียของ bearing และ timing gear ใน rotary screw blower — ไม่ใช่ checklist บำรุงรักษาทั่วไป แต่เป็นวิธีอ่าน FFT spectrum, ตั้ง alarm ตาม ISO 20816 และตีความ defect frequency ที่ Maintenance Engineer นำไปใช้กับเครื่อง BVO / BVS / Delta Hybrid ของ AERZEN ได้จริง หากต้องการภาพรวม PM ทั้งระบบ อ่านได้ที่ คู่มือวางแผน Preventive Maintenance สำหรับ Blower & Compressor

ทำไม Vibration คือสัญญาณนำ (Leading Indicator) ของ Failure
ในเครื่องจักรหมุน (rotating machinery) ทุกความบกพร่องเชิงกลจะแปลงเป็นพลังงานสั่นสะเทือนที่ความถี่สัมพันธ์กับ kinematics ของชิ้นส่วนนั้น ๆ Temperature และ noise เป็น lagging indicator — กว่าจะร้อนหรือดังจน “รู้สึกได้” ความเสียหายมักลุกลามไปมากแล้ว ในทางกลับกัน vibration spectrum จับ micro-defect ได้ตั้งแต่ระยะ incipient
P-F Curve (Potential-to-Functional failure) อธิบายช่องว่างนี้ชัดเจน: vibration analysis ตรวจจับ “จุด P” (potential failure ปรากฏ) ได้เร็วกว่า heat/noise/leak อย่างมีนัยสำคัญ ทำให้มี lead time วางแผนเปลี่ยนชิ้นส่วนก่อนถึง “จุด F” (functional failure):
| เทคนิคตรวจจับ | Lead time ก่อน Functional Failure | ตรวจอะไรได้ |
|---|---|---|
| Vibration spectrum (FFT) | หลายสัปดาห์ถึงหลายเดือน | Bearing, gear, imbalance, misalignment, looseness |
| Oil/wear-debris analysis | หลายสัปดาห์ | Gear/bearing wear, contamination, oil degradation |
| Ultrasonic acoustic | หลายสัปดาห์ | Early bearing, air/gas leak, lubrication starvation |
| Temperature trend | หลายวันถึงหลายสัปดาห์ | Advanced bearing/seal degradation |
| Audible noise | หลายวันหรือน้อยกว่า | Late-stage failure (ใกล้พังแล้ว) |
นี่คือเหตุผลที่ปรัชญา Condition-Based Maintenance (CBM) เลือก vibration เป็นแกนหลัก — และเป็นจุดที่ทำให้ predictive maintenance ต่างจาก fixed-interval PM แบบเดิมอย่างสิ้นเชิง
ISO 20816 — Severity Zones และการตั้ง Alarm/Trip
มาตรฐานสากลสำหรับการวัดและประเมินความรุนแรงของ vibration บนเครื่องจักรคือ ISO 20816 (iso.org) ซึ่งแทนที่ ISO 10816 เดิม โดยใช้ค่า RMS velocity (mm/s) แบ่ง zone ตามความรุนแรง 4 ระดับ:
| Zone | ความหมาย | Action สำหรับ Maintenance Team |
|---|---|---|
| Zone A | เครื่องใหม่/หลัง overhaul | บันทึกเป็น baseline reference |
| Zone B | เดินเครื่องระยะยาวได้โดยไม่จำกัด | ตรวจ trend ตามรอบปกติ |
| Zone C | ยอมรับได้ระยะสั้น — ต้องวางแผนแก้ไข | ตั้งเป็น Alarm; เพิ่มความถี่ตรวจ + วางแผน intervention |
| Zone D | รุนแรงพอที่จะทำให้เกิดความเสียหาย | ตั้งเป็น Trip; หยุดเครื่องและตรวจหา root cause |
Pro tip: ค่า threshold ที่แท้จริงขึ้นกับ machine class, mounting (rigid vs flexible) และ rated power จึงไม่มี “ตัวเลขเดียวใช้ได้ทุกเครื่อง” วิธีที่แม่นยำที่สุดคือเก็บ baseline ของ เครื่องตัวนั้นเอง ตอน commission แล้วตั้ง alarm ที่ค่าสัมพัทธ์ (เช่น 2.5 เท่าของ baseline) ควบคู่ค่าสัมบูรณ์ตาม ISO 20816 zone boundary
Defect Frequency Map — อ่าน FFT ของ Screw Blower
หัวใจของ vibration diagnosis คือการแปลง time-waveform เป็น frequency spectrum (FFT) แล้วมองหา peak ที่ความถี่จำเพาะของแต่ละ defect ตารางด้านล่างคือ defect frequency หลักที่ Maintenance Engineer ต้องรู้จักบน screw blower (ค่าจริงคำนวณจาก rotational speed และ geometry ของ bearing/gear แต่ละรุ่น):
| Defect | Signature frequency | ลักษณะที่เห็นใน spectrum |
|---|---|---|
| Imbalance (rotor เสียสมดุล) | 1× RPM | Peak เด่นที่ความถี่หมุน, แนว radial |
| Misalignment (coupling) | 2× RPM (บางครั้ง 1× + 2×) | Peak สูงในแนว axial |
| Mechanical looseness | Harmonics หลายเท่าของ RPM | 1×, 2×, 3×, … เป็นชุด |
| Bearing outer-race (BPFO) | Ball Pass Freq. Outer race | Non-synchronous peak + sidebands; envelope/demod เด่น |
| Bearing inner-race (BPFI) | Ball Pass Freq. Inner race | Peak + sidebands ระยะ 1× RPM |
| Rolling element (BSF) | Ball Spin Frequency | Modulate ด้วย FTF (cage) |
| Timing gear wear | GMF (Gear Mesh Freq. = teeth × RPM) | Peak ที่ GMF + sidebands ระยะ 1× gear RPM |
สำหรับ screw blower โดยเฉพาะ — bearing ที่ drive-end และ non-drive-end รับ load ต่างกัน จึงควรติด accelerometer ทั้งสองฝั่งในแนว horizontal, vertical และ axial เทคนิค envelope detection (demodulation) สำคัญมากสำหรับ early bearing defect เพราะมันดึงสัญญาณ impact พลังงานต่ำที่ถูก mask ด้วย vibration ความถี่ต่ำออกมาให้เห็นชัด
Diagnostic Workflow 5 ขั้นสำหรับ Maintenance Engineer
- เก็บ Baseline — วัด overall RMS + spectrum ตอน commission หรือหลัง overhaul บันทึก speed, load, ambient temperature ที่วัด
- Trend ตามรอบ — วัดซ้ำที่จุดเดิม ภาระเดิม สม่ำเสมอ; plot overall trend เทียบเวลา
- Alarm Triggered → Spectrum Analysis — เมื่อ overall เกิน Zone C ให้เปิด full spectrum + envelope หา defect frequency
- Confirm ด้วยเทคนิคที่สอง — ยืนยัน bearing defect ด้วย oil/wear-debris หรือ ultrasonic; ยืนยัน GMF ด้วยการตรวจ backlash
- วางแผน Intervention — เมื่อยืนยันแล้ว สั่งอะไหล่ + จองหน้าต่าง scheduled shutdown ก่อนถึง Zone D
หากใช้เครื่องจาก AERZEN Rental Thailand แบบ Subscription Plan ขั้นตอน 3–5 อยู่ในความรับผิดชอบของทีม Service Engineering AERZEN — รวมการเปลี่ยน bearing/seal และส่งเครื่องทดแทนระหว่าง overhaul โดยไม่กระทบการผลิต
Oil Analysis — เทคนิคที่สองที่ควรทำควบคู่
Vibration บอก “ที่ไหนและรุนแรงแค่ไหน” แต่ oil/wear-debris analysis บอก “วัสดุอะไรกำลังสึก” ซึ่งช่วยยืนยัน diagnosis และระบุชิ้นส่วน parameter ที่ควรติดตามใน gearbox ของ screw blower:
- Iron (Fe) — บ่งชี้การสึกของ gear teeth หรือ shaft
- Copper (Cu) / Tin (Sn) — บ่งชี้การสึกของ bearing cage หรือ bushing
- Silicon (Si) — บ่งชี้ฝุ่น/dirt ingress (สำคัญมากในบริบทนิคมฯ ไทยที่ฝุ่นสูง)
- Viscosity drift + TAN — บ่งชี้ oil degradation จาก thermal load (อุณหภูมิร้อนของไทยเร่งให้เกิดเร็วขึ้น)
การ plot trend ของธาตุเหล่านี้ควบคู่ vibration trend ให้ความมั่นใจสูงมากก่อนตัดสินใจเปิดเครื่อง — ลด false intervention และลด unnecessary downtime
บริบทไทย — ปรับ Alarm Threshold อย่างไรให้สมจริง
โรงงานในไทยเผชิญปัจจัยเร่ง wear ที่ spec ยุโรปไม่ได้คาดการณ์ ทำให้การลอกค่า alarm จาก temperate-climate manual โดยตรงเป็นความเสี่ยง:
- Ambient 35–42°C — เพิ่ม thermal load ที่ bearing/seal; baseline vibration อาจเลื่อนตามอุณหภูมิ ต้อง normalize
- ความชื้นสูง — เร่ง condensate + corrosion ใน gearbox; ติดตาม water content ใน oil
- ฝุ่นนิคมฯ — Silicon ขึ้นเร็ว; ตรวจ inlet filter DP ถี่ขึ้น
- Voltage fluctuation — กระทบ VFD/motor; electrical-signature analysis เสริม vibration ได้
แนวทางที่แนะนำคือเก็บ baseline ของเครื่องตัวนั้นในสภาพไทยจริง แล้วตั้ง alarm แบบ relative-to-baseline ควบคู่ ISO 20816 zone — ไม่ใช้ค่า manual ยุโรปเป็นตัวตั้งเพียงอย่างเดียว สำหรับการเปรียบเทียบเทคโนโลยี blower/compressor ที่เหมาะกับแต่ละงาน อ่านเพิ่มที่ เลือกเครื่องอัดอากาศและโบลเวอร์ให้ตรงกับธุรกิจ
คำถามที่พบบ่อย (FAQ)
Vibration analysis ตรวจจับ bearing failure ได้ล่วงหน้าเท่าไหร่?
ขึ้นกับ load, speed และความรุนแรงของ defect แต่โดยทั่วไป envelope/spectrum analysis ตรวจจับ bearing defect ระยะ incipient ได้ล่วงหน้าหลายสัปดาห์ถึงหลายเดือนก่อน functional failure ตามแนว P-F Curve ทำให้มี lead time วางแผนเปลี่ยนชิ้นส่วนแบบ scheduled แทนการซ่อมฉุกเฉิน
ต่างจาก quarterly PM checklist แบบเดิมอย่างไร?
Quarterly PM เป็น fixed-interval (ทำตามปฏิทินไม่ว่าเครื่องจะมีปัญหาหรือไม่) ส่วน vibration-based CBM เป็น condition-based (intervene ตามสภาพจริงของเครื่อง) ทั้งสองเสริมกัน — checklist ดูแล routine ส่วน vibration เพิ่มความสามารถพยากรณ์ ลด unplanned downtime ลึกกว่าเดิม
ใช้ค่า alarm จาก ISO 20816 ตรง ๆ ได้เลยไหม?
ใช้เป็นกรอบ zone boundary ได้ แต่ค่าที่แม่นยำต้องอิง baseline ของเครื่องตัวนั้นในสภาพแวดล้อมจริง แนะนำตั้ง alarm สองชั้น: relative-to-baseline (เช่น 2.5×) ควบคู่ absolute ตาม Zone C/D ของ ISO 20816
ถ้าใช้เครื่องเช่า AERZEN ใครเป็นคนทำ condition monitoring?
สำหรับ Subscription Plan ทีม Service Engineering ของ AERZEN Rental Thailand รับผิดชอบ condition monitoring, spectrum analysis, การเปลี่ยน bearing/seal และส่งเครื่องทดแทนระหว่าง overhaul ติดต่อ 038-015-488 หรือสายด่วน 24/7 098-323-2626
ขอใบเสนอราคา — ปรึกษาทีม Service Engineering AERZEN
Rent a solution. Expect performance.
AERZEN Rental Solutions is always close at hand.
ต้องการวาง condition-monitoring program หรือ Subscription Plan ที่รวม vibration analysis + planned overhaul + เครื่องทดแทนระหว่างซ่อม ทีมวิศวกร AERZEN ยินดีร่วมออกแบบกับทีมของคุณ
- ขอใบเสนอราคา / Request a Free Rental Quote →
- โทร (สายด่วน 24/7): 098-323-2626
- โทร (ออฟฟิศ): 038-015-488
- อีเมล: thai@aerzenrental.com
- เว็บไซต์: www.aerzenrentalth.com
ที่อยู่: 36/60 Phlu Ta Luang, Sattahip District, Chon Buri 20180
แหล่งอ้างอิงภายนอก
- ISO 20816-1 — Mechanical vibration: measurement and evaluation (iso.org)
- ISO 8573-1:2010 — Compressed air purity classes (iso.org)
- AERZEN HQ — Service portfolio (aerzen.com)
บทความที่เกี่ยวข้อง
- คู่มือวางแผน Preventive Maintenance สำหรับ Blower & Compressor
- เครื่องเสีย หยุดงานไม่ได้ — เช่าแทนซ่อม
- Subscription vs Purchase — 5-Year TCO Deep Dive
Last technical review: 2026-06-04 — AERZEN Rental Thailand Service Engineering editorial
✍️ เกี่ยวกับผู้เขียน
ภราดร วรรณสังข์ (Paradorn Wannasung)
Marketing Communication Specialist · นิเทศศาสตรมหาบัณฑิต (การสื่อสารการตลาดและแบรนด์)
ภราดร (Paradorn) เป็นผู้ดูแลด้านการสื่อสารการตลาดของ AERZEN Rental Thailand จบนิเทศศาสตรมหาบัณฑิต (การสื่อสารการตลาดและแบรนด์) เชี่ยวชาญด้านอุตสาหกรรม B2B ในประเทศไทย มีประสบการณ์การสร้างแบรนด์และคอนเทนต์ในกลุ่มอุตสาหกรรมของไทย
ติดต่อ: pwa@aerzenrental.com · LinkedIn
บทความที่เกี่ยวข้อง
การอัดแบบ Isothermal vs Adiabatic — พื้นฐานทางอุณหพลศาสตร์และผลต่อประสิทธิภาพพลังงาน
ทำความเข้าใจความแตกต...
อ่านต่อ →การปรับสมรรถนะตามระดับความสูงและอุณหภูมิ — Derating Factor สำหรับเครื่องเป่าลมและคอมเพรสเซอร์
Technology 1 มิถุนาย...
อ่านต่อ →
ATEX Certified Blower สำหรับ Petrochemical — สิ่งที่วิศวกรโรงกลั่นต้องรู้ 2026
Atex Certified Blowe...
อ่านต่อ →
ISO 1217 — การวัด FAD และ Reference Conditions สำหรับ Blower/Compressor
คู่มือ ISO 1217: การ...
อ่านต่อ →หัวข้อหลัก: เช่าโบลเวอร์สกรู (Screw Blower) ออยล์ฟรี