ออกแบบระบบลมโรงเบียร์ — Conveying และ Drying Air สำหรับลำเลียงและอบกากมอลต์ให้ปลอดน้ำมัน
- ระบบลมในโรงเบียร์มี 2 หน้าที่ที่ต่างกันสิ้นเชิง — conveying air สำหรับลำเลียงมอลต์/กากมอลต์แบบ pneumatic conveying (แรงดันต่ำ ปริมาตรสูง ใช้ BVO blower หรือ BVS screw blower) และ drying / process air สำหรับควบคุมความชื้นและงานแรงดันสูง (ใช้ TVO oil-free screw compressor)
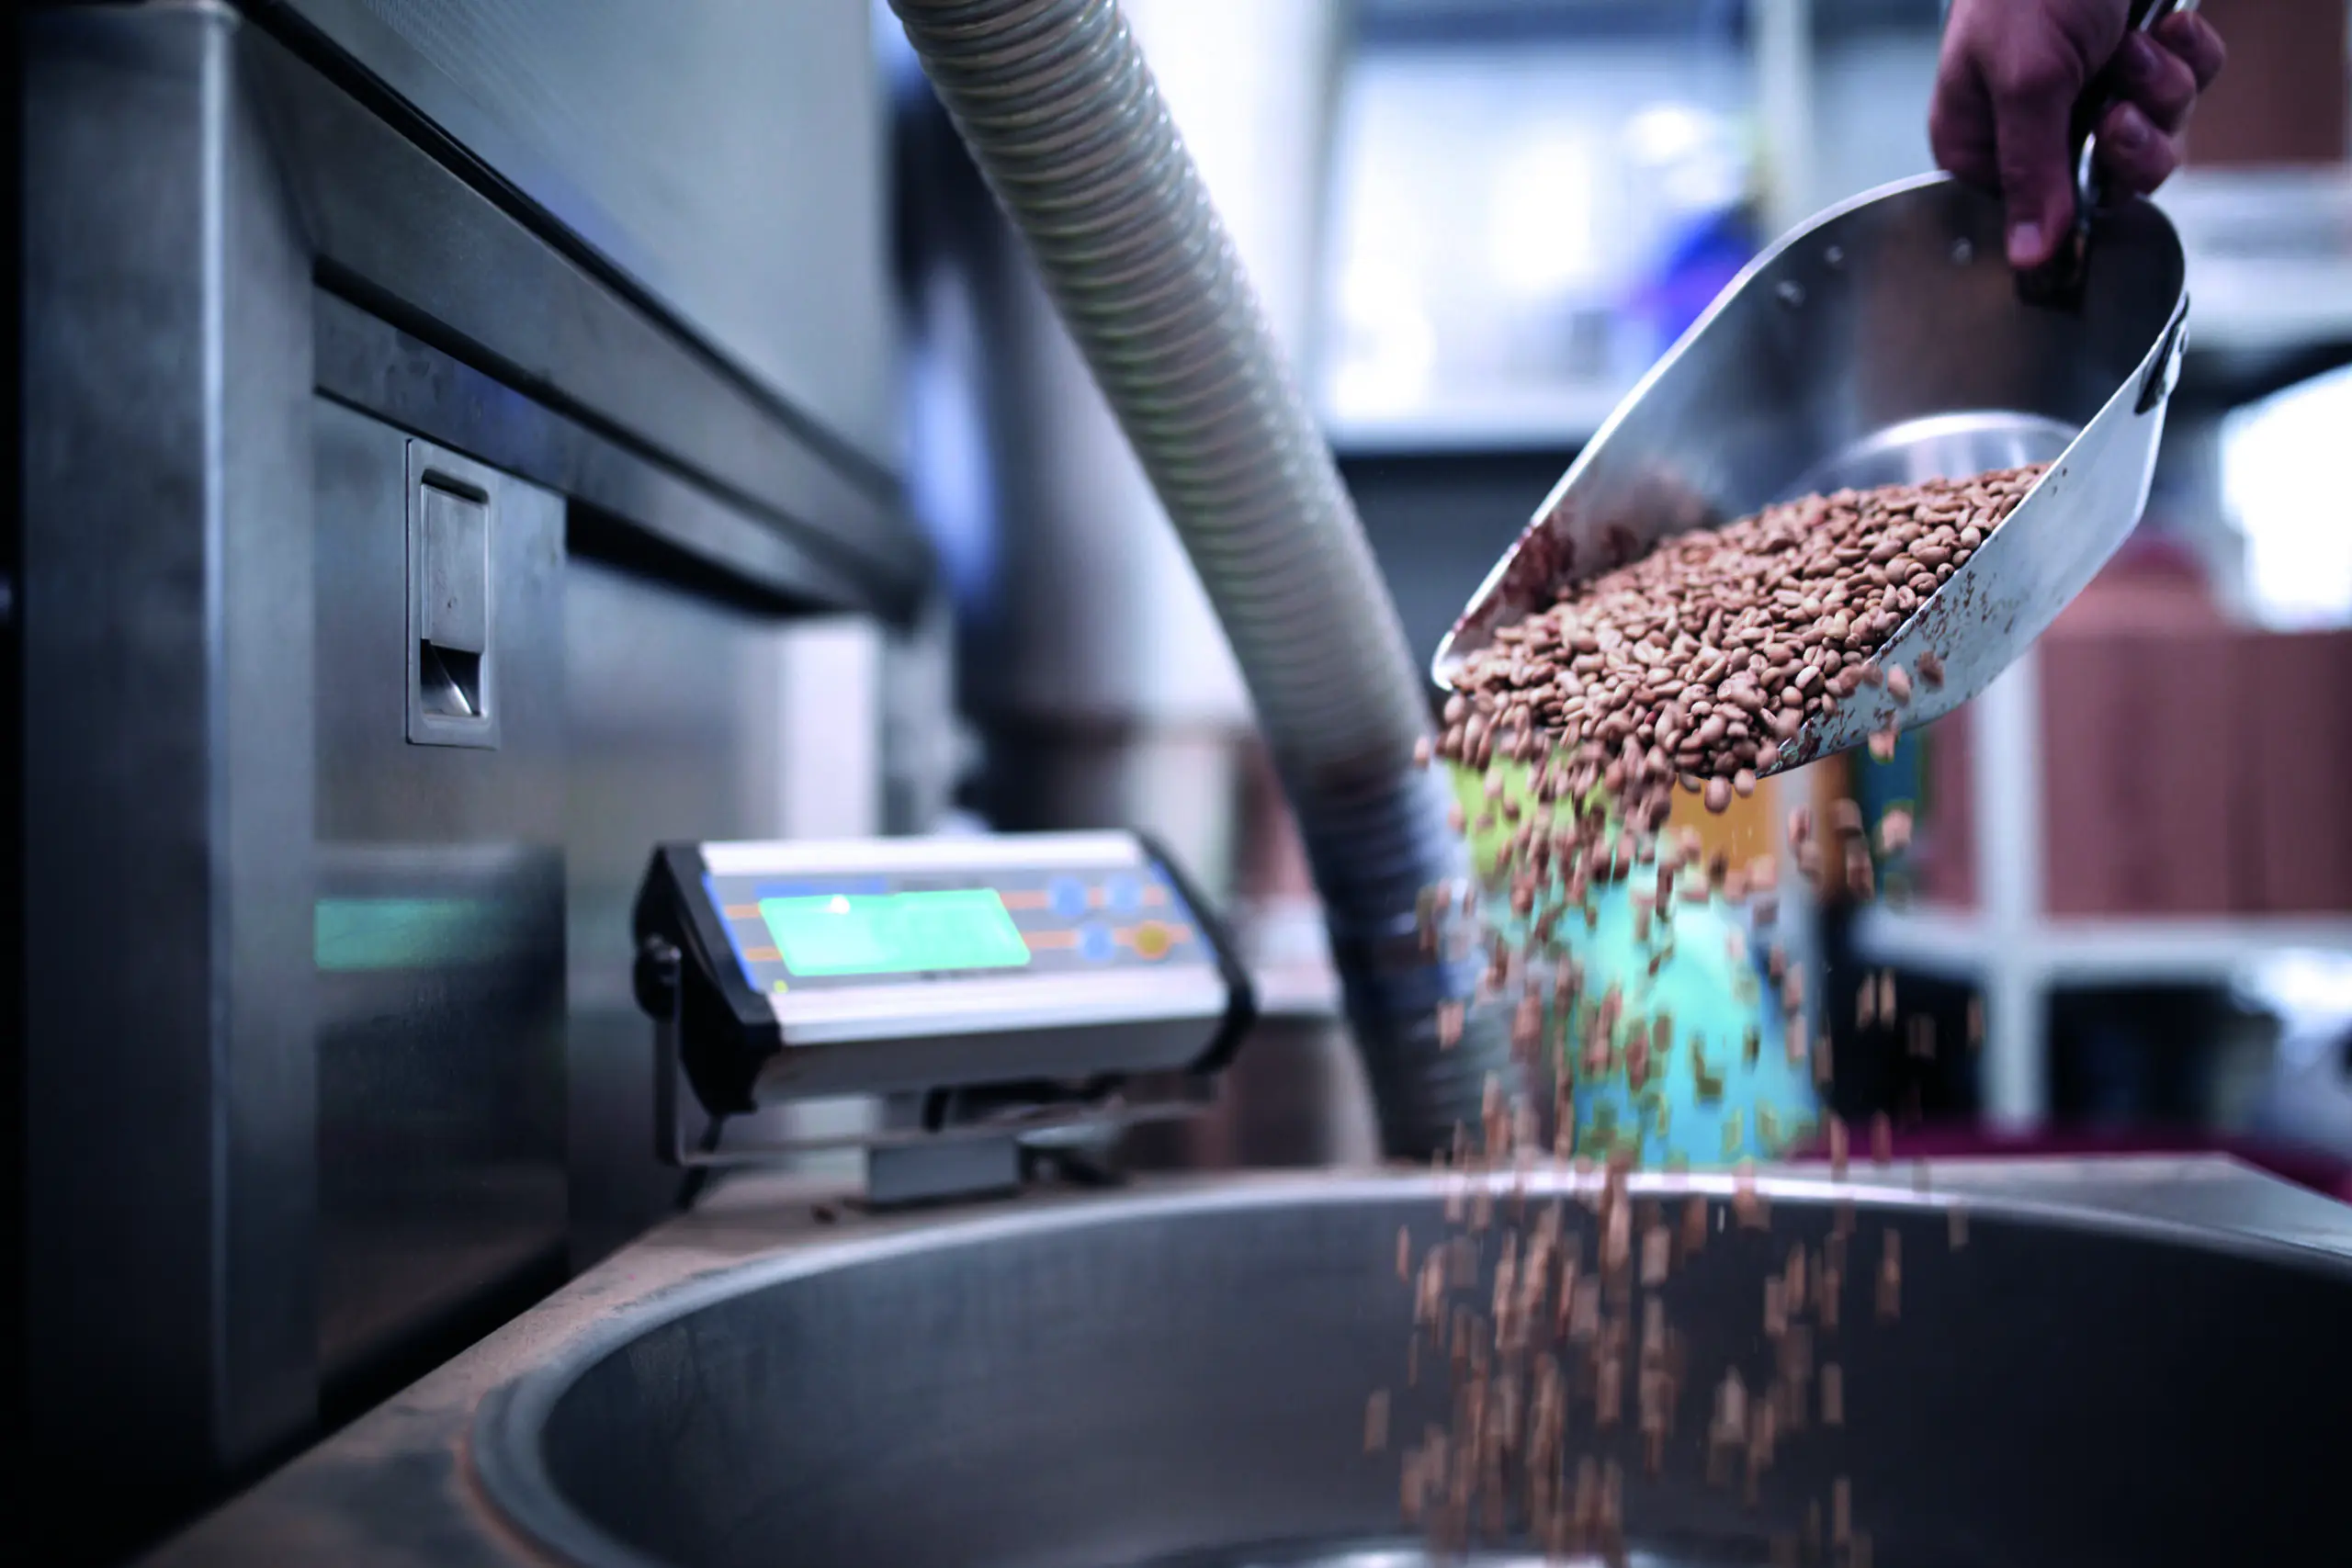
- มอลต์และกากมอลต์เป็นวัสดุที่สัมผัสอาหารโดยตรง — อากาศที่ใช้ลำเลียงและอบจึงต้องเป็น oil-free ระดับ ISO 8573-1 Class 0 (เข้มงวดกว่า Class 1) เพื่อตัดความเสี่ยง oil carry-over ปนเปื้อนเมล็ดธัญพืช
- ฝุ่นมอลต์เป็นวัสดุขัดสี (abrasive) และติดไฟได้ — การเลือก blower ที่ถูกประเภทและการคุม dew point ของ drying air คือสองตัวแปรวิศวกรรมที่กำหนดทั้งคุณภาพและความปลอดภัยของไลน์
ที่มา: AERZEN HQ Marketing Library — ใช้งานภายใต้สิทธิ์ HQ CI
AERZEN ออกแบบ positive displacement blower และ oil-free compressor มาตั้งแต่ปี 1864 — และในโรงเบียร์ ความรู้นั้นชี้ชัดเรื่องหนึ่งที่วิศวกรมักมองข้าม: ระบบลมโรงเบียร์ไม่ใช่ “เครื่องอัดอากาศหนึ่งตัว” แต่เป็น สองระบบที่มีโจทย์วิศวกรรมตรงข้ามกัน การออกแบบระบบลมโรงเบียร์ที่ดีต้องแยก conveying air (แรงดันต่ำ ปริมาตรสูง สำหรับลำเลียงมอลต์และกากมอลต์ผ่าน pneumatic conveying) ออกจาก drying / process air (ควบคุม dew point และแรงดันสูงสำหรับงานอบและ packaging) เพราะทั้งสองสัมผัสธัญพืชที่เป็นอาหารโดยตรง อากาศทั้งสองสายจึงต้องเป็น oil-free ระดับ ISO 8573-1 Class 0 ซึ่งเข้มงวดกว่า Class 1 — ตัดความเสี่ยง oil carry-over ที่จะปนเปื้อนเมล็ดมอลต์
ลมในโรงเบียร์ทำงาน 2 หน้าที่ที่ต้องแยกออกจากกัน
ในโรงเบียร์และโรงมอลต์ติ้ง (malting) แหล่งลมอัดถูกใช้ในจุดที่ดูเผินๆ เหมือนกันแต่มีข้อกำหนดทางวิศวกรรมต่างกันมาก หากออกแบบรวมเป็นระบบเดียวมักนำไปสู่การ over-spec ในด้านหนึ่งและ under-perform ในอีกด้าน:
- Conveying air (ลำเลียง) — ย้ายมอลต์ดิบ, malt grist หลังบด, และ spent grain (กากมอลต์) จากถังเก็บไปยัง mash tun หรือไปยังจุดรวบรวมกากเพื่อนำไปทำอาหารสัตว์ ต้องการ flow สูง แรงดันต่ำ (ทั่วไป 0.3–1.0 bar(g)) ตัวขับเคลื่อนที่เหมาะคือ rotary lobe blower (BVO) หรือ screw blower (BVS / Delta Hybrid)
- Drying / process air (อบและงานแรงดัน) — อบมอลต์ใน kiln, รักษาความชื้นในไซโลเก็บเมล็ด, จ่ายลมให้ valve actuator และงาน packaging ต้องการ แรงดันสูง (4–10 bar(g)) และ dew point ต่ำควบคุมได้ ตัวขับเคลื่อนที่เหมาะคือ TVO oil-free screw compressor
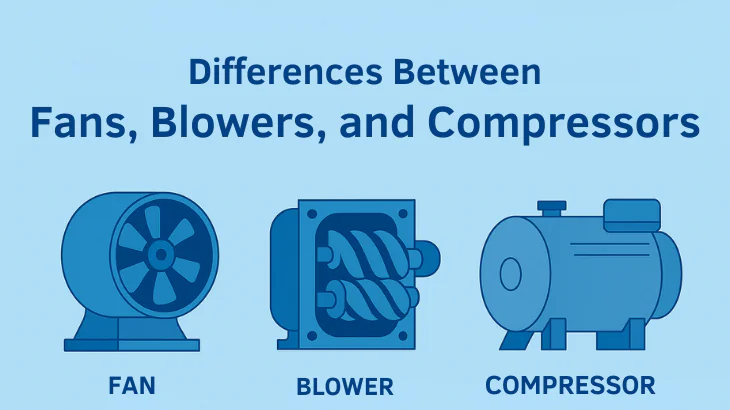
การแยก conveying air กับ process air ออกเป็นสองสายตั้งแต่ขั้นออกแบบ ทำให้เลือกเครื่องที่ “เหมาะกับงาน” ได้แม่นยำ — blower ปริมาตรสูงสำหรับลำเลียง และ compressor ที่คุม dew point สำหรับอบ แทนที่จะบีบให้ compressor แรงดันสูงตัวเดียวมาทำงานลำเลียงที่ควรใช้ blower ซึ่งเปลือง energy อย่างมาก
Conveying Air — ลำเลียงมอลต์และกากมอลต์โดยไม่ทำลายเมล็ด
pneumatic conveying ในโรงเบียร์มีความท้าทายเฉพาะตัว เพราะวัสดุที่ลำเลียงคือเมล็ดธัญพืชที่ต้องคงสภาพ และกากมอลต์ที่มีความชื้นสูง:
- Dilute phase สำหรับมอลต์ดิบและ grist — ความเร็วลมสูง ความหนาแน่นวัสดุต่ำ เหมาะกับเมล็ดที่ยังไม่ต้องระวังการแตกหักมาก ใช้ blower แรงดันต่ำ
- Dense phase สำหรับเมล็ดเปราะ — ความเร็วลมต่ำ ความหนาแน่นวัสดุสูง ลด attrition (การสึกกร่อนของเมล็ด) เหมาะกับ malt ที่ผ่านการ kiln แล้วซึ่งเปราะกว่า ต้องการแรงดันที่สูงขึ้นเล็กน้อย
- Spent grain (กากมอลต์) — ความชื้น 70–80% เหนียวและหนัก ต้องการ blower ที่จ่าย flow คงที่และทนต่อ load swing
BVO rotary lobe blower และ BVS screw blower ของ AERZEN จ่าย flow ที่คงที่ในช่วงแรงดันลำเลียง และเนื่องจากเป็นการบีบอัดแบบ oil-free การออกแบบจึงไม่นำน้ำมันเข้าสู่ท่อลำเลียงที่สัมผัสมอลต์ Delta Hybrid screw blower เป็นทางเลือกที่ประหยัดพลังงานกว่า rotary lobe เมื่อแรงดันลำเลียงเข้าใกล้ขอบบนของช่วง positive displacement
ความเร็วลมที่สูงเกินไปในระบบ dilute phase ทำให้เมล็ดมอลต์แตกหัก (attrition) เพิ่มสัดส่วน fine ในผลิตภัณฑ์ ซึ่งกระทบทั้ง mash efficiency และเพิ่มความเสี่ยงฝุ่นติดไฟ การเลือกแรงดันและ flow ของ blower จึงต้องสมดุลระหว่างการลำเลียงที่เพียงพอกับการรักษาความสมบูรณ์ของเมล็ด
Drying Air — คุม Dew Point เพื่ออบและรักษาความชื้นมอลต์
ในขั้นตอน kilning และการเก็บรักษา ความชื้นในเมล็ดมอลต์เป็นตัวแปรคุณภาพหลัก หากความชื้นในอากาศที่ใช้สูงเกินไป มอลต์จะดูดความชื้นกลับ (re-hydration) ทำให้เกิดราและเสียอายุการเก็บ การควบคุม pressure dew point ของ process air จึงสำคัญ:
- Pressure dew point เป้าหมาย — งานเก็บรักษาเมล็ดในไซโลแบบ inert/dry air มักต้องการ dew point ในช่วง −20°C ถึง −40°C ขึ้นอยู่กับสภาพอากาศและสเปคผลิตภัณฑ์
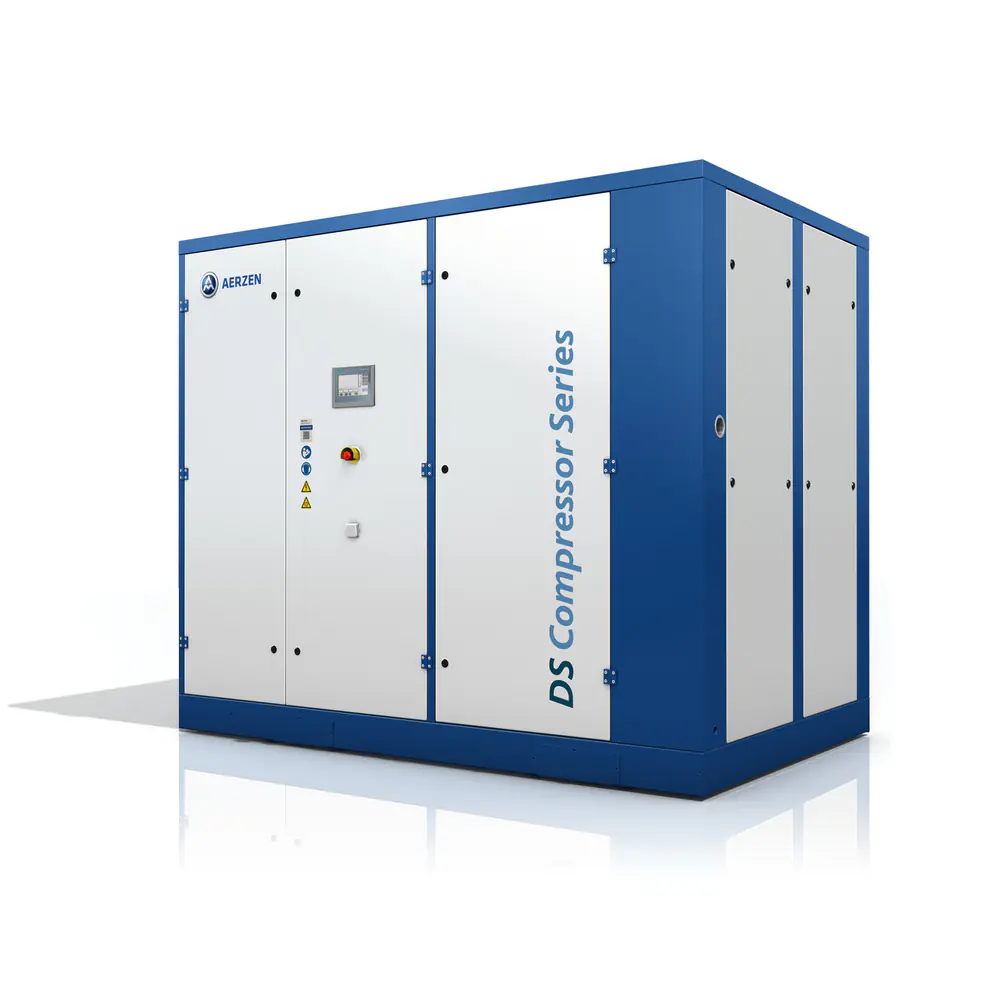
- Oil-free compression — TVO oil-free screw compressor บีบอัดแบบ dry-running (ไม่มีน้ำมันใน compression chamber) อากาศที่ออกมาจึงไม่มี oil aerosol ที่จะปนเปื้อนเมล็ดหรือทำให้ desiccant dryer เสื่อมเร็ว
- Downstream drying — process air ผ่าน desiccant dryer เพื่อให้ได้ dew point ตามเป้า การเริ่มจากอากาศ oil-free ทำให้ dryer ทำงานได้เต็มประสิทธิภาพและยืดอายุ desiccant
TVO ในนิยามของ AERZEN คือ oil-free screw compressor (แรงดัน 4–10 bar(g)) ไม่ใช่ turbo blower — ส่วน AerzenTurbo (AT) ต่างหากที่เป็น centrifugal turbo blower สำหรับแรงดันต่ำปริมาตรสูง การเรียกชื่อให้ถูกประเภทสำคัญตอนทำ spec เพราะกำหนดทั้งช่วงแรงดันและรูปแบบการบำรุงรักษา
ทำไมต้อง Oil-Free Class 0 ในงานสัมผัสธัญพืช
มอลต์ กากมอลต์ และ malt grist เป็นวัตถุดิบอาหาร อากาศที่สัมผัสวัสดุเหล่านี้โดยตรงต้องไม่นำสารปนเปื้อนเข้าสู่ผลิตภัณฑ์ ในระบบที่ใช้ oil-lubricated compressor แม้จะมี coalescing filter ก็ยังมีความเสี่ยง oil carry-over ในรูป aerosol และไอน้ำมัน โดยเฉพาะเมื่อ filter เสื่อมหรือเกิด temperature spike
ISO 8573-1 แบ่งคุณภาพอากาศตามปริมาณน้ำมันรวม (รวมทั้ง aerosol, ของเหลว และไอระเหย) Class 0 เข้มงวดกว่า Class 1 โดยกำหนดให้ปริมาณน้ำมันรวมต่ำกว่าเกณฑ์ของ Class 1 (Class 1 = ≤ 0.01 mg/m³) — Class 0 ต้องตกลงค่าที่เข้มงวดกว่าระหว่างผู้ผลิตและผู้ใช้ และพิสูจน์ด้วยการทดสอบ เครื่อง oil-free ของ AERZEN ออกแบบให้ไม่มีน้ำมันใน compression chamber ตั้งแต่ต้นทาง จึงผ่าน Class 0 จากหลักการออกแบบ ไม่ใช่จากการพึ่งพา filter เพียงอย่างเดียว
oil carry-over ที่ปนเปื้อนมอลต์ไม่เพียงกระทบรสชาติและกลิ่นของเบียร์ปลายทาง แต่ยังเป็นประเด็นด้าน food safety ที่ผู้ตรวจ HACCP / ISO 22000 ตรวจสอบ การเริ่มต้นจาก compressed air ที่ oil-free ตั้งแต่แหล่งจ่ายคือมาตรการ preventive ที่ตรงจุดที่สุด
ตารางเลือกอุปกรณ์: BVO / BVS / TVO ตามจุดใช้งาน
ตารางด้านล่างสรุปการจับคู่ประเภทเครื่องกับงานในโรงเบียร์ (ค่าช่วงแรงดันเป็นแนวทางทั่วไป ค่าจริงขึ้นกับ layout และระยะลำเลียง — ไม่ระบุราคาตามนโยบาย Request-a-Quote):
| จุดใช้งาน | ประเภทลม | ช่วงแรงดันแนวทาง | เครื่องที่เหมาะ | Class 0 |
|---|---|---|---|---|
| ลำเลียงมอลต์ดิบ / grist (dilute phase) | Conveying | 0.3–0.6 bar(g) | BVO rotary lobe blower | Class 0 |
| ลำเลียงเมล็ดเปราะหลัง kiln (dense phase) | Conveying | 0.6–1.0 bar(g) | BVS screw blower / Delta Hybrid | Class 0 |
| ลำเลียงกากมอลต์ (spent grain) ชื้น | Conveying | 0.4–0.9 bar(g) | BVS screw blower (ทน load swing) | Class 0 |
| Drying air เก็บรักษาเมล็ด / kiln support | Process (dry) | 4–7 bar(g) + desiccant dryer | TVO oil-free screw compressor | Class 0 |
| Instrument / valve actuator / packaging | Process | 6–10 bar(g) | TVO oil-free screw compressor | Class 0 |
| Aeration / cooling air ปริมาตรสูงมาก | Low-pressure high-flow | <0.5 bar(g) ปริมาตรสูง | AT (AerzenTurbo) centrifugal blower | Class 0 |
หมายเหตุ: ค่าช่วงแรงดันเป็นแนวทางเชิงคุณภาพสำหรับการเลือกประเภทเครื่อง การกำหนด model และ capacity จริงต้องอ้างอิง material flow rate, ระยะลำเลียง และ layout ของโรงงาน — ติดต่อทีมวิศวกร AERZEN เพื่อรับการคำนวณเฉพาะไซต์
ฝุ่นมอลต์: วัสดุขัดสีและความเสี่ยงการติดไฟ
ฝุ่นจากมอลต์และธัญพืชเป็นทั้งวัสดุขัดสี (abrasive) และฝุ่นที่ติดไฟได้ (combustible dust) ซึ่งกระทบการออกแบบระบบลมสองทาง:
- Abrasion ต่ออุปกรณ์ — ฝุ่นมอลต์กัดกร่อน impeller, valve และผิวภายในท่อ การเลือก blower แบบ positive displacement ที่ไม่มีการสัมผัสภายใน rotor (non-contacting) ลดการสึกหรอจากฝุ่นได้ดีกว่าเครื่องที่มีชิ้นส่วนเสียดสี
- Combustible dust — ฝุ่นธัญพืชสะสมในความเข้มข้นที่เหมาะสมร่วมกับแหล่งจุดติดไฟอาจเกิดการระเบิดของฝุ่น (dust explosion) การออกแบบระบบลำเลียงต้องพิจารณามาตรการตาม guideline ด้านความปลอดภัย เช่น NFPA standards (NFPA 61 / NFPA 652) และในงานพื้นที่เสี่ยงอาจต้องการอุปกรณ์ที่สอดคล้องกับมาตรการ ATEX
เมื่ออากาศที่ใช้ลำเลียงเป็น oil-free จะไม่เกิดการเคลือบน้ำมันบนฝุ่นมอลต์ ซึ่งช่วยลดการเกาะติดในท่อและลดความซับซ้อนในการประเมินความเสี่ยงด้านฝุ่นติดไฟ — เป็นข้อได้เปรียบเชิงวิศวกรรมที่มักถูกมองข้ามนอกเหนือจากประเด็นเรื่อง food safety
Scenario: คราฟต์เบียร์ขยายไลน์ malt handling
สถานการณ์: โรงเบียร์คราฟต์ขนาดกลางในเขตภาคกลางขยายกำลังผลิต ต้องเพิ่มระบบลำเลียงมอลต์อัตโนมัติจากไซโลไปยัง mill และเพิ่มระบบจัดการกากมอลต์ แต่ระบบลมเดิมใช้ oil-lubricated compressor ตัวเดียวจ่ายทุกงาน — ทำให้ทั้งเปลือง energy ในงานลำเลียงและเสี่ยง oil carry-over บนมอลต์
แนวทางวิศวกรรม: วิศวกรแยกระบบเป็นสองสาย — ติดตั้ง BVS screw blower สำหรับ conveying air (ลำเลียงมอลต์และกากมอลต์) และ TVO oil-free screw compressor สำหรับ process/drying air ทั้งสองเครื่องผ่าน ISO 8573-1 Class 0 ตัดความเสี่ยง oil carry-over บนวัตถุดิบ
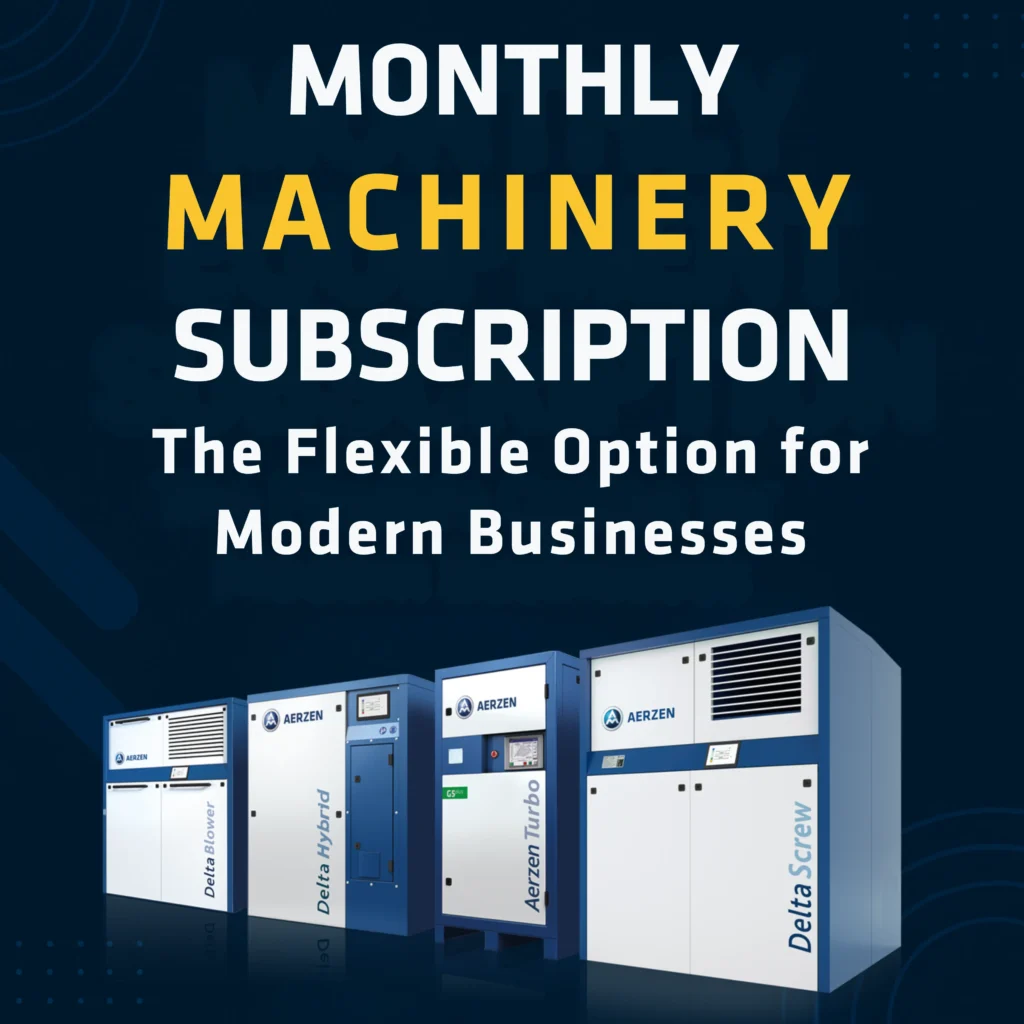
ทางเลือกการลงทุน: เพื่อหลีกเลี่ยง CAPEX ก้อนใหญ่ระหว่างขยายไลน์ โรงเบียร์เลือกเช่าแบบ Subscription Plan ที่รวม unit + preventive maintenance + emergency backup — เปลี่ยนเป็น OpEx รายเดือนที่คาดการณ์ได้ และปรับ capacity ได้เมื่อผลิตภัณฑ์ใหม่เพิ่มขึ้น
หมายเหตุ: scenario นี้สร้างจาก pattern ทั่วไปของอุตสาหกรรม — ไม่ใช่ case study ของลูกค้ารายใดรายหนึ่ง ค่าจริงขึ้นกับ site condition
คำถามที่พบบ่อย
โรงเบียร์ควรใช้ blower หรือ compressor สำหรับลำเลียงมอลต์
งานลำเลียงมอลต์และกากมอลต์เป็นงานแรงดันต่ำปริมาตรสูง (โดยทั่วไป 0.3–1.0 bar(g)) จึงควรใช้ positive displacement blower เช่น BVO rotary lobe blower หรือ BVS screw blower ไม่ใช่ compressor แรงดันสูง การใช้ compressor มาทำงานลำเลียงเป็นการ over-spec ที่เปลือง energy อย่างมาก ส่วน compressor (TVO) เหมาะกับงาน process air และ drying air ที่ต้องการแรงดันสูงและ dew point ต่ำ
ทำไมต้อง Class 0 ไม่ใช่ Class 1 สำหรับงานสัมผัสมอลต์
ISO 8573-1 Class 0 เข้มงวดกว่า Class 1 ในด้านปริมาณน้ำมันรวม (Class 1 = ≤ 0.01 mg/m³ ส่วน Class 0 ต้องตกลงค่าที่เข้มงวดกว่าและพิสูจน์ด้วยการทดสอบ) มอลต์และกากมอลต์เป็นวัตถุดิบอาหารที่สัมผัสอากาศโดยตรง การเลือก Class 0 จึงตัดความเสี่ยง oil carry-over ที่จะปนเปื้อนเมล็ด ทั้งในแง่ food safety และคุณภาพรสชาติของเบียร์ปลายทาง
TVO เป็น turbo blower หรือ compressor
TVO คือ oil-free screw compressor (แรงดัน 4–10 bar(g)) ไม่ใช่ turbo blower เครื่องที่เป็น turbo blower ในกลุ่ม AERZEN คือ AerzenTurbo (AT) ซึ่งเป็น centrifugal blower สำหรับงานแรงดันต่ำปริมาตรสูง การเรียกชื่อให้ถูกประเภทสำคัญตอนทำ spec เพราะกำหนดทั้งช่วงแรงดันและรูปแบบการบำรุงรักษา
กากมอลต์มีความชื้นสูง จะใช้ blower แบบไหนลำเลียง
spent grain มีความชื้น 70–80% เหนียวและหนัก ต้องการ blower ที่จ่าย flow คงที่และทนต่อ load swing BVS screw blower เหมาะกับงานนี้เพราะรองรับการเปลี่ยนแปลง load ได้ดีและประหยัดพลังงานในช่วงแรงดันลำเลียง สิ่งสำคัญคือต้องออกแบบความเร็วลมให้เพียงพอลำเลียงวัสดุหนักโดยไม่ทำให้ตกตะกอนในท่อ
ระบบลมโรงเบียร์ต้องคำนึงเรื่องฝุ่นติดไฟอย่างไร
ฝุ่นธัญพืชเป็น combustible dust ที่อาจเกิด dust explosion ได้หากสะสมในความเข้มข้นที่เหมาะสมร่วมกับแหล่งจุดติดไฟ การออกแบบระบบลำเลียงควรพิจารณาแนวทางตามมาตรฐานความปลอดภัย เช่น NFPA 61 / NFPA 652 และในพื้นที่เสี่ยงอาจต้องการอุปกรณ์ที่สอดคล้องกับมาตรการ ATEX การใช้อากาศ oil-free ยังช่วยลดการเกาะติดของฝุ่นในท่อด้วย ทีมวิศวกร AERZEN ช่วยประเมินแนวทางตาม layout จริงของโรงงานได้
เช่าแทนซื้อระบบลมโรงเบียร์ได้ไหม
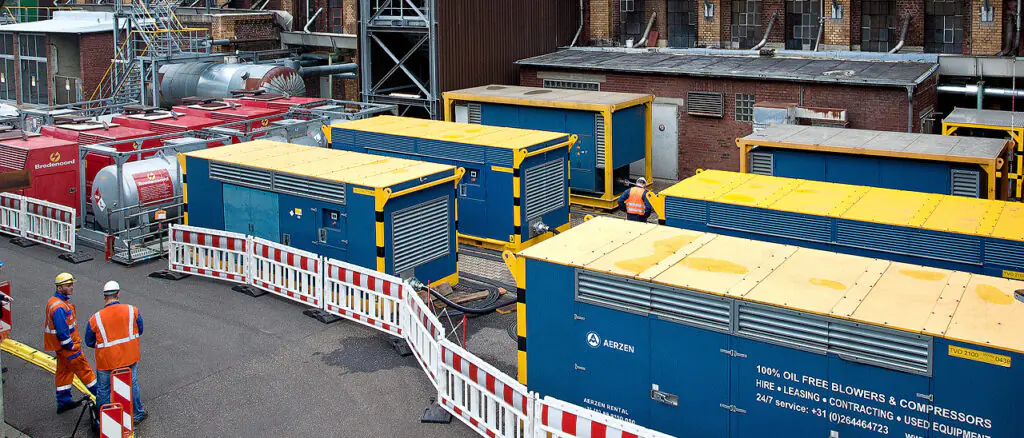
ได้ AERZEN Rental Thailand ให้เช่าทั้ง BVO / BVS blower สำหรับ conveying air และ TVO oil-free screw compressor สำหรับ process air แบบ short-term, long-term และ Subscription Plan ที่รวม unit + maintenance + emergency backup เหมาะกับโรงเบียร์ที่ขยายไลน์เป็นช่วงๆ หรือต้องการเลี่ยง CAPEX ก้อนใหญ่ ติดต่อทีมวิศวกรเพื่อประเมินสเปคตามไซต์
ทีมวิศวกร AERZEN ช่วยแยกสาย conveying air และ process air ให้เหมาะกับ layout จริง พร้อมเครื่อง oil-free ISO 8573-1 Class 0 — รับ quotation ภายใน 24 ชั่วโมง
✍️ เกี่ยวกับผู้เขียน
ภราดร วรรณสังข์ (Paradorn Wannasung)
Marketing Communication Specialist · นิเทศศาสตรมหาบัณฑิต (การสื่อสารการตลาดและแบรนด์)
ภราดร (Paradorn) เป็นผู้ดูแลด้านการสื่อสารการตลาดของ AERZEN Rental Thailand จบนิเทศศาสตรมหาบัณฑิต (การสื่อสารการตลาดและแบรนด์) เชี่ยวชาญด้านอุตสาหกรรม B2B ในประเทศไทย มีประสบการณ์การสร้างแบรนด์และคอนเทนต์ในกลุ่มอุตสาหกรรมของไทย
ติดต่อ: pwa@aerzenrental.com · LinkedIn
บทความที่เกี่ยวข้อง

Case Study — Electronics Fab รักษา ISO Class 0 ระหว่าง Annual Shutdown
Case Anon Electronic...
อ่านต่อ →