กรณีศึกษา: โรงงาน Electronics Fab ใน EEC รักษา ISO 8573-1 Class 0 Clean Dry Air (CDA) ตลอด Annual Shutdown
- โจทย์: โรงงาน PCB/SMT ใน EEC ต้องการ CDA ISO 8573-1 Class 0 ไม่ขาดตอน ขณะ compressor ถาวรปิดซ่อมบำรุงประจำปี 12–14 วัน
- วิธีแก้: เช่า TVO oil-free screw compressor ในรูปแบบ N+1 redundancy พร้อมผ่านการ qualify ด้วยใบรับรอง ISO 8573-1 + particle count ก่อน tie-in จริง
- ผลลัพธ์: สายการผลิต SMT ทั้ง 3 สายรัน 100% ตลอด maintenance window — oil aerosol <0.001 mg/m³ — ไม่มี production-line contamination แม้แต่เหตุการณ์เดียว
กรณีศึกษานี้เป็น สถานการณ์จำลองเชิงวิศวกรรม (Anonymised Illustrative Case Study) สร้างขึ้นจากรูปแบบปัญหาและโปรโตคอลที่ AERZEN Rental Thailand พบซ้ำๆ ในอุตสาหกรรม Electronics Fabrication ในเขต EEC — ไม่ได้อ้างอิงถึงลูกค้ารายใดรายหนึ่ง ข้อมูลเชิงเทคนิคทั้งหมด (ISO 8573-1, ISO 14644-1, IPC-A-610) อ้างอิงจากมาตรฐานสากลที่ใช้งานจริง
สาย SMT (Surface Mount Technology) ในโรงงาน Electronics Fabrication ใช้ compressed air เป็นพลังงานขับเคลื่อนหัว pick-and-place, ระบบ pneumatic gripper, และ reflow oven conveyor belt ตลอดชั่วโมงการผลิต ความดันปกติอยู่ที่ 6–7 bar(g) และข้อกำหนดด้านคุณภาพอากาศสำหรับ high-reliability electronics ตาม ISO 8573-1:2010 กำหนดให้ oil aerosol ต้องเป็น Class 0 — หมายถึง zero-detectable ไม่มีข้อยกเว้น
โรงงาน PCB แห่งหนึ่งในเขตอุตสาหกรรม EEC (Eastern Economic Corridor) มีแผน annual preventive maintenance shutdown ของระบบ CDA utility ทุกปี เป็นเวลา 12–14 วัน เพื่อให้วิศวกรฝ่ายซ่อมบำรุงถอดชิ้นส่วนภายในของ permanent oil-free compressor ออกตรวจสอบ ได้แก่ screw rotor clearance, bearing replacement, valve reconditioning และ filter housing re-seal ทั้งหมดนี้คือ planned overhaul ที่ไม่สามารถข้ามได้หากต้องการรักษาอายุการใช้งานของเครื่องในระยะยาว
ปัญหาคือ: สาย SMT ทั้ง 3 ไม่มีความสามารถในการหยุดผลิตระหว่างช่วงนั้นได้ Production scheduler ผูกพันกับ OEM delivery commitment ที่มี penalty clause ชัดเจน และ work-in-progress (WIP) ที่ค้างอยู่บน line มูลค่าสูงกว่าที่จะยอมให้เสี่ยงต่อ contamination หรือ pressure dropout แม้เพียง 30 นาที
วัน — ช่วง Shutdown ประจำปี
ISO 8573-1 — Oil aerosol ต้องไม่ตรวจพบ
Redundancy — Primary + Standby auto-start
Production-line contamination incidents
1. บริบท: ทำไม CDA Class 0 ถึงไม่มีทางยอมแพ้ได้ในสาย SMT
สาย SMT ใช้ compressed air ในกระบวนการที่ละเอียดอ่อนหลายจุดพร้อมกัน:
- Pick-and-place nozzle vacuum: หัวดูดชิ้นส่วน IC บน board ใช้ vacuum ที่สร้างจาก Venturi หรือ vacuum pump — อากาศที่เข้าต้องสะอาดและแห้ง เพื่อป้องกัน nozzle clog จาก oil residue
- Solder paste dispenser / stencil printer: ระบบ pneumatic squeeze ของ solder paste ใช้ compressed air ขับเคลื่อน — oil contamination บน squeegee surface ส่งผลต่อ print consistency และ IPC-A-610 Class 3 inspection result
- Reflow oven N₂ purge assist: หลาย line ใช้ compressed air ร่วมกับ nitrogen blanket — oil aerosol ใน air stream ปนเปื้อน N₂ zone และทำให้เกิด solder void บน BGA pad
- AOI / SPI equipment cooling: ระบบ optical inspection และ solder paste inspection ใช้ compressed air ระบายความร้อนของ camera lens — oil film บน lens ส่งผลต่อ defect detection accuracy โดยตรง
มาตรฐาน ISO 8573-1:2010 Class 0 กำหนดว่าความเข้มข้นของ oil aerosol ต้องต่ำกว่าขีดจำกัดที่ผู้ใช้กำหนดและต้องตรวจวัดได้ชัดเจน — ในทางปฏิบัติของอุตสาหกรรม electronics ระดับ high-reliability นั้น <0.001 mg/m³ คือ target ที่ยอมรับกันในสายอาชีพ เมื่อเทียบกับ Class 1 ที่ยังยอมได้ถึง 0.01 mg/m³ ความแตกต่างคือ factor 10 ซึ่งมีนัยสำคัญมากในงาน fine-pitch SMT และ flip-chip bonding
Oil-removal filter ชั้นปลายทาง (downstream coalescing filter) ไม่ใช่ทางแก้ที่ reliable สำหรับ Class 0: filter สามารถ bypass หรือ saturate ได้ในสภาพอากาศร้อนชื้นของไทย และถ้าเปลี่ยนไม่ทัน differential pressure จะสูงขึ้นแต่ตัวกรองยังดักน้ำมันไม่ได้อยู่ดี แนวคิดที่ถูกต้องคือ oil-free ตั้งแต่กระบวนการอัด — ไม่ใช่ filter ออกทีหลัง
นี่คือเหตุผลที่โรงงานในกรณีศึกษานี้ใช้ permanent TVO oil-free screw compressor มาตั้งแต่แรก และนี่คือเหตุผลเดียวกันที่หน่วย rental ที่จะเข้ามาแทนชั่วคราวระหว่าง shutdown ต้องผ่านมาตรฐานเดียวกัน — ไม่ลดหย่อน
2. ความท้าทาย: Annual Shutdown กับความเสี่ยงที่ผู้จัดการโรงงานไม่อยากเผชิญ

ความท้าทายของ planned shutdown rental มีหลายมิติที่ต่างจาก emergency rental ทั่วไป:
2.1 เวลา Lead Time สั้นกว่าที่คิด
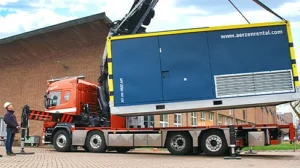
แม้จะวางแผนล่วงหน้า แต่หน่วย rental ไม่ใช่แค่ “นำมาเสียบแล้วเดิน” ต้องใช้เวลา 7–14 วันก่อน shutdown เพื่อ site survey, tie-in design, qualification test, และ commissioning — และทั้งหมดนั้นต้องเสร็จก่อนที่ permanent compressor จะถูกปิดตัว
2.2 Cleanroom Pressure Differential คือ Critical Parameter
โรงงาน PCB ระดับ high-reliability หลายแห่งใน EEC ดำเนินการในสภาวะ positive pressure environment เพื่อป้องกัน particle ingress จากภายนอก มาตรฐาน ISO 14644-1 กำหนดว่าความแตกต่างของความดันระหว่างห้อง cleanroom กับห้องข้างเคียงต้องอยู่ที่ >5 Pa อย่างสม่ำเสมอ — ถ้า CDA supply ขาดหรือ pressure ตก ความแตกต่างนี้จะหายไปและ particle count จะพุ่งเกิน ISO 14644-1 Class limit ทันที
2.3 ไม่สามารถทดสอบระหว่างใช้งานจริง
ต่างจากงาน wastewater หรือ pneumatic conveying ที่ผู้ปฏิบัติงานสามารถสังเกตเห็นปัญหาได้ด้วยตา — ใน SMT line ถ้า oil aerosol เกิน Class 0 จะไม่มีสัญญาณเตือนที่มองเห็นได้ทันที ผลเสียจะปรากฏในรูปแบบของ solder void หรือ flux contamination ที่ถูกพบทีหลังในขั้นตอน AOI หรือ X-ray inspection ซึ่งนั้นหมายถึง rework cost และ delivery delay
2.4 Pressure Transient ระหว่าง Switchover
การสลับจาก permanent compressor ไปยังหน่วย rental (และกลับมา) ต้องทำอย่างระมัดระวัง เพราะ pressure transient แม้แต่ 0.3–0.5 bar ใน 5–10 วินาที สามารถทำให้ pneumatic valve ที่ใช้ใน line flutter และทำให้ pick-and-place nozzle หลุดชิ้นส่วนจากตำแหน่งที่ต้องการได้
3. ขั้นตอนที่ 1: Qualify หน่วย Rental ก่อน Tie-In
AERZEN Rental Thailand กำหนดโปรโตคอล pre-shutdown qualification เป็น 2 สัปดาห์ก่อนวัน shutdown จริง ประกอบด้วยขั้นตอนต่อไปนี้:
Site Survey + Tie-In Design: วิศวกร AERZEN เยี่ยมชมไซต์เพื่อวัด pipe run จากจุด injection เข้า CDA header, ประเมิน back-pressure ของระบบ, ยืนยัน power supply spec (voltage/phase/ampere), และออกแบบ flexible connection ที่ไม่ต้องตัดท่อเดิม
Delivery + Static Test: หน่วย TVO rental ถูกนำเข้าไซต์และทำการ pressure test ที่ด้าน outlet ก่อน — เพื่อยืนยันว่าไม่มี internal leak ใน valve หรือ connection ใหม่ ทำที่ความดัน 1.1× operating pressure เป็นเวลา 30 นาที
ISO 8573-1 Air Quality Test: เดินเครื่อง TVO rental แบบ isolated (ยังไม่ tie-in กับ CDA header) ทำการ isokinetic sampling ที่ outlet ตาม ISO 8573-2 วัดค่า oil aerosol, oil vapor, water content, และ particle count รอผลภายใน 24–48 ชั่วโมง
Certificate Verification: ผลทดสอบต้องแสดงค่า oil aerosol <0.001 mg/m³ และ particle count ต่ำกว่า ISO 14644-1 Class 7 threshold (350,000 particles/m³ at ≥0.5 µm) ก่อน AERZEN ออก Field Test Certificate ที่ระบุ serial number ของหน่วย rental, วันที่ทดสอบ, และค่าที่วัดได้จริง
N+1 Standby Configuration Test: ทดสอบ auto-start logic ของ standby unit โดยจำลองการ fail ของ primary unit — ยืนยันว่า standby รับภาระได้ภายใน <3 วินาที และ pressure ใน simulated circuit ไม่ตกต่ำกว่า 5.8 bar(g)
| พารามิเตอร์ | มาตรฐาน / เกณฑ์ | ค่าที่วัดได้ (จำลอง) | ผล |
|---|---|---|---|
| Oil aerosol (total oil) | ISO 8573-1 Class 0 — < 0.001 mg/m³ (user-defined) | <0.0008 mg/m³ | PASS |
| Oil vapor | ISO 8573-1 Class 0 — < 0.003 mg/m³ | <0.002 mg/m³ | PASS |
| Water content (pressure dew point) | ISO 8573-1 Class 2 — PDP ≤ −40°C | −46°C PDP | PASS |
| Particle count (≥0.1 µm) | ISO 8573-1 Class 1 — ≤ 20,000/m³ | 12,400/m³ | PASS |
| Standby auto-start time | เกณฑ์ไซต์ — < 3 วินาที | 1.8 วินาที | PASS |
| Pressure drop during switchover (simulated) | เกณฑ์ไซต์ — ไม่ตกต่ำกว่า 5.8 bar(g) | 5.92 bar(g) min | PASS |
Field Test Certificate ที่ AERZEN ออกให้เป็นหลักฐานสำหรับ quality audit trail ของโรงงาน เมื่อ QA Manager ต้องการยืนยันว่า CDA supply ในระหว่าง shutdown period มาจากแหล่งที่ผ่านการ verify แล้ว — เอกสารนี้คือคำตอบ เก็บไว้ใน batch record ของช่วงเวลานั้นด้วย
4. ขั้นตอนที่ 2: Inline Sampling Protocol ระหว่าง Shutdown
การผ่าน qualification ก่อน tie-in คือเงื่อนไขจำเป็น แต่ไม่เพียงพอ — โปรโตคอลที่แข็งแกร่งต้องมีการ monitor อย่างต่อเนื่องระหว่าง shutdown window ด้วย เพราะสภาพการทำงานจริงหลัง tie-in (load cycling, ambient temperature, humidity) อาจแตกต่างจากสภาพ static test
4.1 Sampling Point และ Frequency
วิศวกรกำหนด sampling point 2 จุด:
- จุด A — CDA header หลัง rental unit outlet: อยู่หลัง aftercooler และ dryer ของหน่วย rental ก่อนเข้า distribution header ของไซต์ — นี่คือ primary quality checkpoint
- จุด B — Point-of-use ก่อน pick-and-place machine: อยู่ที่ต้นทาง compressed air supply ของสาย SMT สาย 1 — เป็น end-point verification ว่าไม่มี contamination เพิ่มในระหว่าง distribution
Sampling frequency: ทุก 24 ชั่วโมงในช่วง 3 วันแรก, จากนั้นทุก 48 ชั่วโมงจนสิ้นสุด shutdown window โดยใช้ portable oil aerosol detector (photometric method ตาม ISO 8573-5) ที่ติดตั้งถาวรบนไซต์ร่วมกับ data logging
4.2 Pressure Differential Log
วิศวกรติดตั้ง differential pressure transmitter ระหว่างห้อง production และ corridor ภายนอก เพื่อ log ค่า pressure differential ทุก 15 นาที ตลอด shutdown period เกณฑ์คือ >5 Pa ตาม ISO 14644-1 ถ้า differential ตกต่ำกว่า 3 Pa เป็นเวลานานกว่า 5 นาที → alarm ไปยัง on-call engineer AERZEN และ facility team
| ช่วงเวลา | Oil Aerosol จุด A (mg/m³) | Oil Aerosol จุด B (mg/m³) | Pressure Diff (Pa) | สถานะ |
|---|---|---|---|---|
| Day 1–3 (ทุก 24h) | <0.0009 | <0.0009 | 8.2–9.4 Pa | In Spec |
| Day 4–6 | <0.0009 | <0.0009 | 7.8–9.1 Pa | In Spec |
| Day 7–9 | <0.0008 | <0.0009 | 8.0–9.3 Pa | In Spec |
| Day 10 (ambient temp spike) | <0.0009 | <0.0009 | 6.1 Pa (min) | In Spec — monitored |
| Day 11–14 | <0.0008 | <0.0008 | 8.4–9.6 Pa | In Spec |
ในวัน Day 10 ambient temperature นอกอาคารสูงขึ้นผิดปกติ ส่งผลให้ HVAC ของห้อง production ทำงานหนักขึ้น และ pressure differential ลดลงเหลือ 6.1 Pa ชั่วคราว — ยังอยู่เหนือเกณฑ์ 5 Pa แต่ AERZEN on-call engineer รับทราบผ่าน real-time log และยืนยันสถานะกับ facility team ทันที ไม่มีการ alarm formal เพราะไม่ตกต่ำกว่า 3 Pa threshold
5. ขั้นตอนที่ 3: Changeover Procedure — Zero Contamination
จุดที่มีความเสี่ยงสูงสุดใน planned shutdown rental คือ 2 ช่วงที่ระบบต้องสลับ: (1) ตอนปิด permanent compressor และ handover ให้ rental unit เข้ารับภาระ และ (2) ตอน shutdown เสร็จและ permanent compressor กลับมาออนไลน์
5.1 Shutdown Changeover (Permanent → Rental)
Pre-Pressurize Rental Unit: เดิน TVO rental ให้ได้ pressure เท่ากับ CDA header (6.5 bar(g)) โดย still isolated — ใช้เวลา 3–5 นาที
Equalize Pressure ผ่าน Bypass Valve (Needle Valve): เปิด needle valve ขนาดเล็กที่ติดตั้งเพิ่มระหว่าง rental outlet และ main CDA header — ให้ pressure equalize ช้าๆ เป็นเวลา 2–3 นาที เพื่อป้องกัน pressure transient
Open Main Tie-In Valve: เปิด ball valve หลักของ rental unit เข้า CDA header อย่างช้าๆ (3/4 → full open ใน 60 วินาที)
Load Ramp Rental Unit: เพิ่ม load ของ rental unit จาก 50% → 75% → 100% ในช่วงเวลา 5 นาที
Close and Isolate Permanent Compressor: ค่อยๆ ลด load ของ permanent compressor ในเวลาเดียวกันที่ rental รับภาระเพิ่ม จนสามารถปิด isolation valve ของ permanent unit ได้สมบูรณ์
Record CDA Quality Reading: ทำ inline sampling ที่จุด A ทันทีหลัง changeover เสร็จ — ยืนยันค่า Class 0 ก่อน resume production เต็มกำลัง
5.2 Return Changeover (Rental → Permanent) — เมื่อ Overhaul เสร็จ
กระบวนการ return ทำในลำดับย้อนกลับ: permanent compressor warm-up isolated → pressure equalize ผ่าน bypass valve → open main isolation valve ของ permanent unit → load ramp permanent → unload และ isolate rental unit → air quality sample confirm <0.001 mg/m³ → sign-off เอกสาร return
ใน CDA system ที่มีความดัน 6–7 bar(g) การเปิด valve ทันทีโดยไม่ equalize ก่อนจะสร้าง pressure surge ที่ทำให้ air velocity ใน pipe พุ่งสูงชั่วขณะ velocity spike นี้ดัน particle ที่สะสมอยู่ใน pipe surface ออกมา — ส่งผลให้ particle count ที่จุด point-of-use พุ่งเกิน ISO 8573-1 Class 1 threshold ชั่วคราวได้ โปรโตคอล needle-valve equalization ป้องกันปัญหานี้ได้สมบูรณ์
6. ผลลัพธ์และข้อสรุปเชิงวิศวกรรม
เมื่อ shutdown window 14 วันสิ้นสุดลงและ permanent compressor กลับมาออนไลน์ ผลที่ได้คือ:
- สาย SMT ทั้ง 3 สาย ดำเนินการผลิตต่อเนื่องตลอด 14 วัน โดยไม่มี unplanned downtime แม้แต่ชั่วโมงเดียว
- ค่า oil aerosol ทุก sampling cycle อยู่ในระดับ <0.001 mg/m³ — สอดคล้อง ISO 8573-1 Class 0 ตลอดระยะเวลา
- ไม่พบ contamination-related defect ในขั้นตอน AOI หรือ X-ray inspection ที่สามารถเชื่อมโยงกับ compressed air quality ได้
- Cleanroom pressure differential ไม่เคยตกต่ำกว่า 5 Pa ตลอด 14 วัน (ยกเว้นช่วงสั้นๆ วัน Day 10 ที่ 6.1 Pa ซึ่งยังอยู่เหนือ threshold)
- OEM delivery commitment ส่งมอบตรงเวลาทุก shipment ที่กำหนดในช่วง shutdown window
Lead time ของการ qualify rental unit คือ bottleneck จริง — ไม่ใช่ตัวเครื่อง ทีมโรงงานที่ประสบความสำเร็จในกรณีนี้เริ่มติดต่อ AERZEN ล่วงหน้า 6 สัปดาห์ก่อน shutdown เพื่อให้มีเวลาทำ site survey, qualification test, และ N+1 commissioning ครบก่อน permanent compressor ถูกปิด ถ้าเริ่มต้นน้อยกว่า 3 สัปดาห์ — timeline จะตึงมากและเสี่ยงต่อการต้อง compress ขั้นตอน qualify
สำหรับโรงงานที่ยังไม่เคยทำ planned shutdown rental มาก่อน บทความนี้เป็นเพียง framework ภาพใหญ่ วิธีที่แม่นยำที่สุดคือการให้วิศวกร AERZEN เยี่ยมชมไซต์และวิเคราะห์ tie-in point, pipe run, และ load requirement จริงของโรงงานคุณ — ซึ่งเป็นบริการที่ AERZEN Rental Thailand พร้อมให้ก่อนที่คุณจะตัดสินใจใดๆ
อ่านภาพรวมของอุตสาหกรรม Electronics และ Semiconductor ใน EEC ได้ที่: ระบบ Oil-Free Air สำหรับ Electronics Fabrication ใน EEC — ภาพรวมและการเลือก Solution
7. FAQ — คำถามพบบ่อยจากวิศวกรโรงงาน
ทำไมต้องใช้ TVO (oil-free screw compressor) ไม่ใช่ BVO หรือ DVO blower สำหรับงานนี้?
BVO (positive-displacement blower) และ DVO (oil-free screw blower) ออกแบบมาสำหรับ low-pressure applications ที่ 0.3–1.0 bar(g) เหมาะกับงาน aeration หรือ pneumatic conveying แรงดันต่ำ
สาย SMT ต้องการ compressed air ที่ 6–7 bar(g) — ซึ่งอยู่ใน operating range ของ TVO oil-free screw compressor (3–10 bar(g)) โดยตรง นอกจากนี้ TVO ได้รับการรับรอง ISO 8573-1 Class 0 โดย TÜV Rheinland และออกแบบมาให้ทำงานในสภาวะ continuous duty ที่ high-pressure ได้อย่างเสถียร
ถ้าโรงงานมี oil-injected compressor เดิม จะเปลี่ยนมาใช้ rental TVO ชั่วคราวได้ไหม?
ได้ แต่ต้องพิจารณาเพิ่มเติม 2 เรื่อง:
- ถ้า distribution pipe เดิมเคยใช้กับ oil-injected compressor มาหลายปี pipe wall อาจมี oil residue สะสม ซึ่งจะยังคงปนเปื้อน CDA stream แม้หน่วย rental จะ Class 0 — ต้องทำ pipe purge ก่อน tie-in
- วิศวกร AERZEN จะประเมิน pipe condition และแนะนำแนวทาง purge ให้ก่อนตัดสินใจ
N+1 redundancy หมายความว่าอย่างไรในทางปฏิบัติ และจำเป็นต้องใช้เสมอไหม?
N+1 คือการมี compressor backup 1 ชุด พร้อม auto-start เมื่อ primary unit fail หรือ pressure ต่ำกว่า setpoint
สำหรับงาน electronics fab ที่ production line มี zero-tolerance ต่อ air supply interruption — N+1 เป็น minimum requirement จากมุมมองความเสี่ยง เพราะ single unit เพียงชุดเดียวมี single point of failure โดยเฉพาะในระหว่าง shutdown window ที่ไม่สามารถเรียก permanent compressor กลับมาได้ทันที
สำหรับงาน non-critical หรือมี buffer tank ขนาดใหญ่พอ อาจพิจารณา single unit ได้ — แต่ต้องประเมิน risk exposure อย่างละเอียดก่อน
ค่าใช้จ่ายในการเช่า rental TVO สำหรับ planned shutdown คำนวณอย่างไร?
AERZEN Rental Thailand ไม่เปิดเผยตัวเลขค่าเช่าออนไลน์ เนื่องจากค่าใช้จ่ายขึ้นอยู่กับ: ขนาดเครื่อง (flow rate + pressure), ระยะเวลาเช่า, การติดตั้ง N+1 หรือ single unit, ค่า site survey และ commissioning, และ distance จาก depot ไปยังไซต์งาน
วิธีที่ดีที่สุดคือติดต่อทีมวิศวกรโดยตรงเพื่อขอใบเสนอราคา — ทีมจะวิเคราะห์ requirement จริงและเสนอ package ที่ตอบโจทย์
AERZEN รับรอง Class 0 ของหน่วย rental ด้วยวิธีใด และใครออกใบรับรอง?
TVO oil-free screw compressor ของ AERZEN ได้รับการรับรอง ISO 8573-1 Class 0 จาก TÜV Rheinland (องค์กร testing และ certification ระดับสากลจากเยอรมนี) ในระดับ type certification ของ product line
นอกจาก type cert แล้ว AERZEN Rental Thailand ยังทำ field qualification test ที่ไซต์ก่อน tie-in (ดังที่อธิบายใน Section 3) เพื่อออก Field Test Certificate สำหรับหน่วย rental แต่ละชุด — ทำให้มีหลักฐาน 2 ชั้น: type certification (product-level) + field test (unit-level + site-specific)
อ่านเพิ่มเติมเกี่ยวกับ ISO 8573-1 Class 0 ได้ที่ หน้า TVO ของ AERZEN HQ
โรงงานที่อยู่นอก EEC (เช่น นิคมอุตสาหกรรมภาคกลางหรือภาคเหนือ) ใช้บริการนี้ได้ไหม?
ได้ AERZEN Rental Thailand ให้บริการทั่วประเทศ ไม่จำกัดเฉพาะ EEC แม้ว่า depot หลักจะอยู่ใน Chonburi เพื่อรองรับกลุ่มลูกค้า EEC แต่สำหรับโรงงานนอกพื้นที่ ทีมงานจะประเมิน mobilization timeline และ logistics plan เพิ่มเติม
ติดต่อทีมวิศวกรเพื่อประเมิน feasibility สำหรับ application ของคุณ
วางแผน Annual Shutdown — เริ่มต้นที่ AERZEN
AERZEN Rental Thailand พร้อมประเมิน CDA requirement ของโรงงาน Electronics และ Semiconductor ใน EEC และทั่วประเทศ ตั้งแต่ site survey ไปจนถึง qualification test, N+1 commissioning, และ inline sampling protocol — ครบกระบวนการในสัญญาเดียว
- ขอใบเสนอราคาออนไลน์: กรอกแบบฟอร์มที่ /get-quote/
- สายด่วน 24/7: 098-323-2626
- โทรออฟฟิศ (Chonburi/EEC): 038-015-488
- อีเมล: thai@aerzenrental.com
- เว็บไซต์: www.aerzenrentalth.com
“Rent a solution. Expect performance.”
สำรวจข้อมูลเพิ่มเติมเกี่ยวกับ Oil-Free Air สำหรับอุตสาหกรรม Electronics ใน EEC ที่บทความ Pillar หลัก: Electronics Fabrication และ Semiconductor ใน EEC — ระบบ Oil-Free Air ISO Class 0
ติดต่อ: pwa@aerzenrental.com · LinkedIn: linkedin.com/in/paradorn-wannasung