การออกแบบระบบลมลำเลียงกากอ้อย (Bagasse) สำหรับโรงงานน้ำตาลไทย: ทำไม Positive-Displacement Blower ถึงเหนือกว่า Centrifugal Fan ในงาน Dilute-Phase
- Centrifugal fan ไม่สามารถรักษาแรงดันให้สม่ำเสมอเมื่อกากอ้อยแห้งเปลี่ยนความหนาแน่น — PD blower รักษา pressure ได้คงที่กว่า ลด velocity spike ที่ทำลายเส้นใย
- ที่ความชื้นเก็บเกี่ยว 50–55% ความเร็ว saltation ของกากอ้อยอยู่ที่ 18–22 m/s — ออกแบบ conveying velocity เหนือค่านี้ 15–20% เสมอเพื่อป้องกัน blockage
- วาล์วนิวเมติกที่ crystalliser และ centrifuge ต้องการ instrument air ตาม ISO 8573-1:2010 Class 0 — น้ำมันปนเปื้อนแม้เล็กน้อยทำให้น้ำตาลไม่ผ่าน food-grade audit
AERZEN ออกแบบ positive-displacement blower มาตั้งแต่ปี 1864 — และหนึ่งในบทเรียนที่สะสมมาตลอด 160 ปีคือ ไม่มี “blower สากล” ที่เหมาะกับทุกงาน กากอ้อย (bagasse) คือตัวอย่างที่ชัดเจนที่สุด: ลักษณะทางกายภาพของมัน — เส้นใยยาว ความหนาแน่นต่ำ ความชื้นผันผวนตามฤดูเก็บเกี่ยว — กำหนดทิศทางการออกแบบระบบลมลำเลียงทั้งหมด
โรงงานน้ำตาลในไทยที่เลือก centrifugal fan เพราะราคาถูกกว่า มักพบปัญหาซ้ำทุก crop season: ท่อลำเลียงตัน, fibre breakage ที่ทำให้คุณภาพเชื้อเพลิงลดลง, และวาล์วนิวเมติกที่ crystalliser เสียหายเพราะน้ำมันจากระบบ air supply เข้าสู่กระบวนการผลิต บทความนี้วิเคราะห์สาเหตุทางฟิสิกส์และวิศวกรรมของปัญหาเหล่านี้ พร้อม framework การออกแบบที่นำไปใช้ได้จริง
1. ความท้าทายเฉพาะตัวของกากอ้อยในระบบลมลำเลียง
กากอ้อย (sugarcane bagasse) ไม่ใช่ bulk solid ทั่วไปอย่างซีเมนต์หรือ PET pellet มันมีสมบัติที่ท้าทายระบบลมลำเลียงโดยเฉพาะ:
- Fibre morphology: เส้นใยยาว 5–40 mm มีอัตราส่วนความยาว:เส้นผ่าศูนย์กลาง (aspect ratio) สูง ทำให้มีแนวโน้ม interlocking กันในท่อโค้งและ transitions
- Bulk density ต่ำและผันผวน: กากอ้อยสดหลังหีบมี bulk density ประมาณ 80–120 kg/m³ เทียบกับข้าวสาลีที่ 750–800 kg/m³ — ความหนาแน่นต่ำหมายถึงต้องการ air-to-material ratio (loading ratio) สูงกว่า
- Moisture content ผันผวน: ณ ปากหีบ (mill exit) กากอ้อยมีความชื้น 48–52% แต่หลังผ่าน bagasse dryer ความชื้นลดเหลือ 10–15% — การเปลี่ยนแปลงนี้เปลี่ยน particle drag coefficient และ minimum transport velocity อย่างมีนัยสำคัญ
- Compressibility: ต่างจากเม็ดพลาสติก กากอ้อยสามารถถูกบีบอัดเมื่อแรงดันในท่อสูงเกินไป ทำให้ฟลักซ์มวลลดลงและเกิด plug formation ได้
- Abrasiveness: silica ที่ผิวลำอ้อยทำให้ bagasse มีค่า Mohs hardness ปลายสูง — ท่อโค้ง elbow และ diverter valve สึกหรอเร็วกว่าในระบบลำเลียงซีเมนต์
Bulk density กากอ้อยสด
Saltation velocity ที่ความชื้น 50%
เหนือ saltation minimum
Instrument air ที่ crystalliser
สมบัติเหล่านี้รวมกันทำให้ออกแบบระบบลำเลียงกากอ้อยยากกว่า bulk solid ทั่วไปอย่างน้อย 2 เท่า และการเลือก air mover ที่ผิดประเภทจะขยายปัญหาทุกข้อให้รุนแรงขึ้นในทันที
2. PD Blower กับ Centrifugal Fan: ทำไมต้องเลือกให้ถูกประเภท
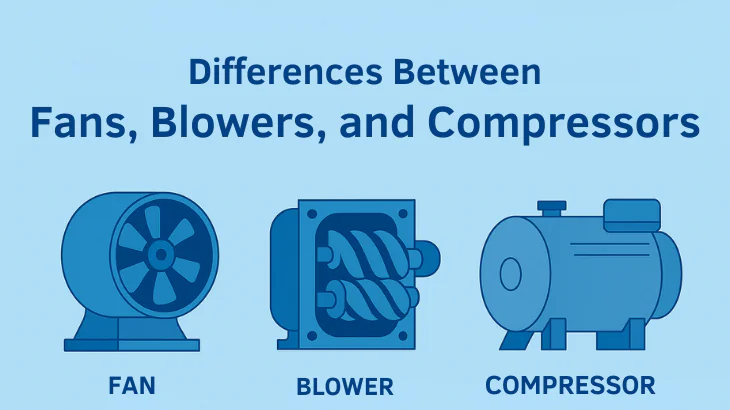
เมื่อวิศวกรโรงงานน้ำตาลเลือก air mover สำหรับระบบลำเลียงกากอ้อย คำถามแรกที่มักเกิดขึ้นคือ “centrifugal fan ราคาถูกกว่า ใช้ได้ไหม?” คำตอบขึ้นอยู่กับว่า system curve ของท่อลำเลียงมีรูปแบบใด
2.1 Characteristic curve ที่แตกต่างกันโดยสิ้นเชิง
Centrifugal fan มี characteristic curve แบบ “parabolic” — pressure สูงสุดที่ flow เป็นศูนย์ (shut-off pressure) และ pressure ลดลงเมื่อ flow เพิ่มขึ้น ขณะที่ positive-displacement (PD) blower มี curve แบบ “near-vertical” — flow แทบไม่เปลี่ยนแปลงเมื่อ pressure เปลี่ยน
สำหรับระบบลำเลียงกากอ้อย ปัญหาคือ system resistance ไม่คงที่: เมื่อ bagasse plug เริ่มก่อตัวในท่อ resistance สูงขึ้นทันที centrifugal fan ตอบสนองด้วยการ “ลด flow” ตาม curve ของมัน — ทำให้ conveying velocity ต่ำลง ส่งผลให้ solid deposition และ blockage รุนแรงขึ้นเป็น self-reinforcing cycle
PD blower ตอบสนองต่างออกไป: เมื่อ resistance เพิ่ม มันรักษา volumetric flow ให้ใกล้เคียงคงที่ — conveying velocity ไม่ตกต่ำกว่า saltation velocity ทันที ทำให้ระบบสามารถ “ชนะ” plug ที่กำลังก่อตัวได้
| เกณฑ์ | PD Blower (Positive-Displacement) เช่น AERZEN DVO / BVO | Centrifugal Fan | ผลต่อ Bagasse Conveying |
|---|---|---|---|
| Pressure stability ใน system resistance เปลี่ยนแปลง | สูง — flow คงที่แม้ resistance spike | ต่ำ — flow ลดทันทีเมื่อ resistance สูง | PD ลด risk ของ bagasse plugging |
| Conveying velocity ที่ system fluctuation | คงที่ ±5–8% | ผันผวน ±20–35% | CF เพิ่ม fibre degradation จาก velocity spike |
| Power consumption ที่ part-load | ปานกลาง — ต้องการ VFD สำหรับ turndown | ต่ำ — centrifugal law ลด power ที่ low flow | PD มี OPEX สูงกว่าเล็กน้อยที่ part-load |
| Handling of bagasse clumps (>40 mm) | ยืดหยุ่น — pressure margin รองรับ transient | จำกัด — surge risk ถ้า clump block ท่อ | PD ลด unplanned stoppage ช่วง crop season |
| Pressure range ที่เหมาะสม | 0.3–1.0 bar(g) — ตรงกับ dilute-phase bagasse | < 0.2 bar(g) — จำกัดเฉพาะท่อสั้นแรงดันต่ำมาก | CF ไม่เหมาะกับท่อยาว > 80 ม. หรือ vertical lift > 10 ม. |
| Oil-free operation | Class 0 ได้ — dry-running หรือ oil-free screw | Class 0 ได้ — โดยธรรมชาติ oil-free | ทั้งคู่รองรับ food-grade air requirement |
| Capital cost (ขนาดเท่ากัน) | สูงกว่า 30–50% | ต่ำกว่า | PD TCO ต่ำกว่าเมื่อรวม downtime cost |
ข้อสรุปเชิงวิศวกรรม: สำหรับระบบลำเลียงกากอ้อยที่ความยาวท่อเกิน 50 ม. หรือมี vertical lift หรือมี system resistance ผันผวนตาม moisture content ของ bagasse — PD blower เป็นตัวเลือกที่ถูกต้องทางวิศวกรรม แม้ capital cost สูงกว่า ดูข้อมูลเพิ่มเติมในบทความหลักของเรา: คู่มือเลือก Blower สำหรับระบบลมลำเลียง (Pneumatic Conveying Selection Guide)
3. Velocity Spike กับการเสียหายของเส้นใยกากอ้อย
วิศวกรส่วนใหญ่เข้าใจว่า velocity ต้องสูงพอเพื่อป้องกัน saltation — แต่น้อยคนตระหนักว่า velocity ที่สูงเกินไปก็สร้างปัญหาเช่นกัน โดยเฉพาะกับกากอ้อยที่มีเส้นใยยาว
3.1 กลไกการเสียหายของเส้นใย
กากอ้อยที่เคลื่อนที่ด้วย velocity สูงผ่านท่อโค้ง (elbow) และ diverter valve จะได้รับ impact force ที่ผนังท่อสูง ผลที่เกิดขึ้นคือ:
- Fibre shortening: เส้นใยยาวหักเป็นชิ้นสั้นลง ลดค่าความร้อน (calorific value) ของกากอ้อยที่ส่งต่อไปยัง boiler เพราะ surface area ต่อหน่วยน้ำหนักเปลี่ยน
- Fines generation: การแตกหักผลิต fine particle ที่มี particle size < 0.5 mm — fines เหล่านี้มีความเสี่ยง dust explosion สูงกว่า (ดู ATEX risk assessment) และอุดตัน filter bag ได้ง่าย
- Silica abrasion ที่ท่อ: velocity สูง + silica บนผิว bagasse = อัตราสึกหรอของท่อเส้นตรง 3–5 เท่า และ elbow 8–12 เท่าเมื่อเทียบกับ design velocity ที่เหมาะสม
“ที่ velocity เกิน 28 m/s ใน dilute-phase bagasse conveying อัตราการสึกหรอของ mild steel elbow เพิ่มขึ้นแบบ non-linear — ทุก 2 m/s ที่เพิ่มขึ้นเหนือ 26 m/s ทำให้อายุใช้งาน elbow ลดลงประมาณ 40%”
— อ้างอิงจาก: Klinzing, G.E., Rizk, F., Marcus, R., Leung, L.S., Pneumatic Conveying of Solids: A Theoretical and Practical Approach (Springer, 3rd ed., 2010), Ch. 12: Pipe and Bend Erosion
3.2 ทำไม Centrifugal Fan จึงสร้าง Velocity Spike
เมื่อ system resistance ลดลงชั่วคราว (เช่น ช่วง bagasse flow หยุดชะงักแล้วกลับมา) centrifugal fan ตอบสนองโดยอัตโนมัติด้วยการเพิ่ม flow — เพราะ parabolic curve ของมันทำให้ operating point เลื่อนไปทาง high-flow, low-pressure โดยไม่มี control intervention ใดๆ
ใน PD blower สถานการณ์เดียวกันนี้ทำให้แรงดันด้านออกลดลงชั่วคราวเท่านั้น — flow เพิ่มขึ้นน้อยมาก (ตาม slip characteristics) และความเร็วในท่อเพิ่มขึ้นในขอบเขตที่ควบคุมได้ เป็นตัวอย่างที่ชัดเจนว่า characteristic curve ส่งผลต่อ process integrity โดยตรง
4. Saltation Velocity ที่ความชื้นเก็บเกี่ยว
Saltation velocity คือความเร็วลมขั้นต่ำที่ยังรักษาให้ solid particle ลอยอยู่ใน airstream ได้ ต่ำกว่านี้ particle จะตกตะกอน (saltate) ลงสู่พื้นท่อและเกิด blockage ค่า saltation velocity ของกากอ้อยไม่ใช่ค่าคงที่ — มันขึ้นอยู่กับ moisture content อย่างมีนัยสำคัญ
4.1 ความสัมพันธ์ระหว่าง Moisture Content และ Saltation Velocity
กากอ้อยที่ชื้นมีแรงยึดเหนี่ยวระหว่างเส้นใย (inter-fibre cohesion) สูงกว่า ทำให้ effective particle size ใหญ่ขึ้น drag coefficient เปลี่ยน และ saltation velocity สูงขึ้น:
| Moisture Content (%wb) | Saltation Velocity (m/s) | Design Conveying Velocity (m/s) | หมายเหตุ |
|---|---|---|---|
| 10–15% (หลัง dryer) | 12–15 | 14–18 | กากอ้อยแห้ง — saltation ต่ำ แต่ dusty กว่า |
| 30–40% (กลางกระบวนการ) | 15–18 | 18–22 | ช่วงเปลี่ยนผ่าน — ต้องการ flexibility |
| 48–55% (ปากหีบ / fresh bagasse) | 18–22 | 22–27 | ช่วง crop season — ต้องการ pressure margin สูงสุด |
| > 55% (ฝนตกหนัก / ล้างท่อ) | > 22 | ไม่แนะนำให้ลำเลียง | ความเสี่ยง blockage สูงมาก — รอให้ drain ก่อน |
ในทางปฏิบัติ โรงงานน้ำตาลในไทยเผชิญ moisture content ที่ปาก mill outlet ใน range 48–52% ช่วง main crop season (พฤศจิกายน–มีนาคม) ซึ่งหมายความว่า design conveying velocity ต้องอยู่ที่ 22–27 m/s เพื่อรักษา safety margin 15–20% เหนือ saltation velocity
4.2 PD Blower รักษา Safety Margin อย่างไร
เมื่อ moisture content เพิ่มขึ้นอย่างรวดเร็ว (เช่น หลังฝนตก ก่อนที่ operator จะปรับ process) PD blower รักษา volumetric flow ได้เกือบคงที่แม้ system resistance เพิ่มขึ้น — ทำให้ conveying velocity ไม่ตกต่ำกว่า saltation velocity อย่างฉับพลัน
Centrifugal fan ในสถานการณ์เดียวกันจะมี operating point เลื่อนลงตาม curve — flow ลดลง velocity ลดลง และ saltation เกิดขึ้นก่อนที่ operator จะสังเกตเห็น สาเหตุของ “bagasse ตันท่อโดยไม่มีสัญญาณเตือน” ใน centrifugal fan system คือ mechanism นี้
5. Class 0 Instrument Air สำหรับ Crystalliser Pneumatic Valves
ระบบลมลำเลียง bagasse คือส่วน “utility” ของโรงงานน้ำตาล แต่มีอีกระบบหนึ่งที่ต้องการ compressed air คุณภาพสูงกว่ามาก — circuit ที่ควบคุม pneumatic valve ที่ crystalliser (เครื่องตกผลึก) และ centrifuge separator
5.1 ทำไม Crystalliser Valve ต้องการ Class 0
Crystalliser คือหัวใจของกระบวนการผลิตน้ำตาลขาว — massecuite (น้ำตาลผสมน้ำเชื่อม) ถูกควบคุมอุณหภูมิและแรงดันอย่างแม่นยำเพื่อให้ผลึกน้ำตาลเติบโตสม่ำเสมอ pneumatic valve ที่ควบคุม steam, massecuite flow และ wash water ทำงานโดยตรงบนส่วน product-contact
ถ้า instrument air ที่ขับเคลื่อน valve actuator เหล่านี้มีน้ำมันปนเปื้อน — แม้ในระดับ 0.01 mg/m³ ซึ่ง ISO 8573-1:2010 Class 1 ยังอนุญาต — น้ำมันสามารถซึมผ่าน valve seal เข้าสู่ massecuite ได้ผ่าน micro-leakage ที่ actuator shaft seal
ผลที่ตามมาในทางธุรกิจ:
- น้ำตาลผลิตได้ไม่ผ่านมาตรฐาน FSSC 22000 หรือ ISO 22000 — ต้องทิ้งหรือ downgrade
- ลูกค้า (โรงงานเครื่องดื่ม, ขนมหวาน, เบเกอรี) อาจยกเลิกสัญญาหรือต้องการ third-party audit ทันที
- หน่วยงานอาหารและยา (อย.) สามารถสั่งระงับการผลิตได้ถ้าพบปัญหาระหว่างการตรวจ
5.2 ความแตกต่างระหว่าง Class 0 และ Class 1
ตาม ISO 8573-1:2010 classification:
| พารามิเตอร์ | Class 0 (Stricter) | Class 1 | ความสำคัญสำหรับ Sugar Mill |
|---|---|---|---|
| Oil aerosol content | ระบุโดยผู้ใช้งาน (ต่ำกว่า Class 1) | ≤ 0.01 mg/m³ | Class 0 = zero oil carryover — ต้องระบุค่าในสัญญา |
| Oil vapour content | ต่ำกว่า Class 1 | ≤ 0.01 mg/m³ | Vapour ซึมผ่าน seal ได้ง่ายกว่า aerosol |
| วิธีการบรรลุ | Oil-free compressor/blower ที่ผ่านการรับรอง + downstream filtration | Oil-injected + high-efficiency filter | AERZEN DVO/BVS series — oil-free by design, ไม่ใช่ filter-dependent |
| การรับรอง | TÜV Rheinland หรือ equivalent third-party | Manufacturer declaration ยอมรับได้ | Food-grade audit ส่วนใหญ่ต้องการ third-party cert |
AERZEN DVO series (Roots blower, oil-free) และ BVS series (Delta Screw blower, oil-free screw) สามารถส่ง instrument air ที่ Class 0 โดยไม่ต้องพึ่งพา downstream activated-carbon filter เพียงอย่างเดียว — เป็นสถาปัตยกรรมที่ food-grade auditor ยอมรับได้ง่ายกว่า เนื่องจาก CAGI (Compressed Air & Gas Institute) และ ISO แนะนำให้ Class 0 ถูก “designed in” ไม่ใช่ “filtered in”
6. Engineering Checklist: ออกแบบระบบลมลำเลียงกากอ้อยอย่างถูกต้อง
สรุปหลักการออกแบบที่ AERZEN ใช้เมื่อวิศวกรร้องขอ engineering consultation สำหรับระบบลำเลียง bagasse ในโรงงานน้ำตาลไทย:
- ขั้นที่ 1 — Characterise material: วัด bulk density และ moisture content ที่จุดเริ่มต้นและสิ้นสุดของท่อ — ใช้ค่า worst-case (moisture สูงสุด) ในการ size blower
- ขั้นที่ 2 — คำนวณ saltation velocity: ใช้ correlation ของ Zenz (1964) หรือ Rizk (1976) สำหรับ fibrous material พร้อม moisture correction — อย่าใช้ค่า saltation velocity ของ grain หรือ cement เพราะ morphology ต่างกัน
- ขั้นที่ 3 — กำหนด design conveying velocity: saltation velocity × 1.15–1.20 (safety factor 15–20%) — ค่าต่ำกว่านี้เสี่ยง blockage สูง ค่าสูงกว่า 1.35 เสี่ยง fibre degradation และ pipe erosion เกิน
- ขั้นที่ 4 — เลือก pipe diameter: คำนวณจาก design velocity และ mass flow rate ที่ต้องการ — ท่อเล็กเกินไปเพิ่ม velocity, ท่อใหญ่เกินไปลด velocity ต่ำกว่า saltation
- ขั้นที่ 5 — คำนวณ pressure requirement: รวม pipeline friction + acceleration losses + static head + terminal equipment pressure drop — บวก safety margin 15% สำหรับ fouling และ moisture variability
- ขั้นที่ 6 — เลือก PD blower model: match กับ pressure-flow envelope ที่คำนวณได้ — AERZEN DVO (Roots, pressure range 0.1–1.0 bar(g)) หรือ BVO (เสียงต่ำกว่า, pressure range 0.3–0.8 bar(g)) แล้วแต่ spec
- ขั้นที่ 7 — แยก instrument air circuit: ระบบ instrument air ที่ crystalliser ต้องเป็น dedicated circuit ห้ามต่อร่วมกับ conveying air — เพื่อรักษา Class 0 purity และป้องกัน pressure interaction
- ขั้นที่ 8 — ATEX assessment: bagasse fine < 0.5 mm มีศักยภาพเป็น combustible dust — ตรวจสอบ zone classification และเลือก blower ที่มี ATEX option ถ้าจำเป็น
ต้องการ Engineering Consultation สำหรับ Bagasse Conveying System?
วิศวกร AERZEN Rental Thailand สามารถช่วยคำนวณ saltation velocity, sizing blower และออกแบบ instrument air circuit สำหรับโรงงานน้ำตาลของคุณ
ระบบลำเลียงกากอ้อยต้องการ blower กี่เครื่อง?
ขึ้นอยู่กับ layout ของโรงงาน โดยทั่วไปโรงงานน้ำตาลมี 2 circuit แยกกัน: (1) Bagasse conveying blower — ขนาดตาม mass flow rate และความยาวท่อ มักเป็น 1 ตัวทำงาน + 1 ตัวสำรอง (N+1 redundancy) และ (2) Instrument air compressor หรือ blower สำหรับ crystalliser + centrifuge valve actuators — แยกออกมาเป็น dedicated unit เพื่อรักษา Class 0 purity ไม่ให้ cross-contaminate กับ conveying circuit การ sizing ทั้งสอง circuit ต้องทำแยกกัน
AERZEN DVO กับ BVO ต่างกันอย่างไร สำหรับงาน bagasse conveying?
DVO เป็น Roots blower แบบ two-lobe หรือ three-lobe — เสียงดังกว่าแต่ pressure pulsation สูง บางครั้งช่วยใน “self-clearing” เมื่อ bagasse clump เริ่มก่อตัวในท่อ เหมาะกับ conveying circuit ที่ต้องการ pressure range 0.3–0.8 bar(g) BVO เป็น blower series ที่ออกแบบสำหรับ lower-noise application เหมาะเมื่อโรงงานอยู่ใกล้ชุมชนหรือมีข้อกำหนด noise level ที่ ISO 3744 ทั้งคู่เป็น oil-free by design ไม่ต้องใช้ oil injection — สำคัญมากถ้าจะใช้เป็น instrument air source ด้วย
สามารถใช้ blower ตัวเดียวสำหรับทั้ง bagasse conveying และ instrument air ได้ไหม?
ไม่แนะนำอย่างยิ่ง เหตุผลหลักสองข้อ: (1) Pressure profile ต่างกัน — bagasse conveying ต้องการ flow สูง pressure ปานกลาง ขณะที่ instrument air ต้องการ pressure คงที่ flow ต่ำ การรวม circuit จะทำให้ operating point ของ blower ไม่เหมาะสมกับงานใดงานหนึ่ง (2) Contamination risk — bagasse ฝุ่นผงที่ carrier air มีโอกาสย้อนกลับเข้า instrument air circuit โดยเฉพาะเมื่อ pressure differential เปลี่ยน ทำให้ไม่สามารถรับประกัน Class 0 ได้ การลงทุนใน dedicated instrument air unit มี ROI ชัดเจนจากการป้องกัน product rejection
AERZEN Rental มี Subscription Plan สำหรับ crop season (5–6 เดือน) ไหม?
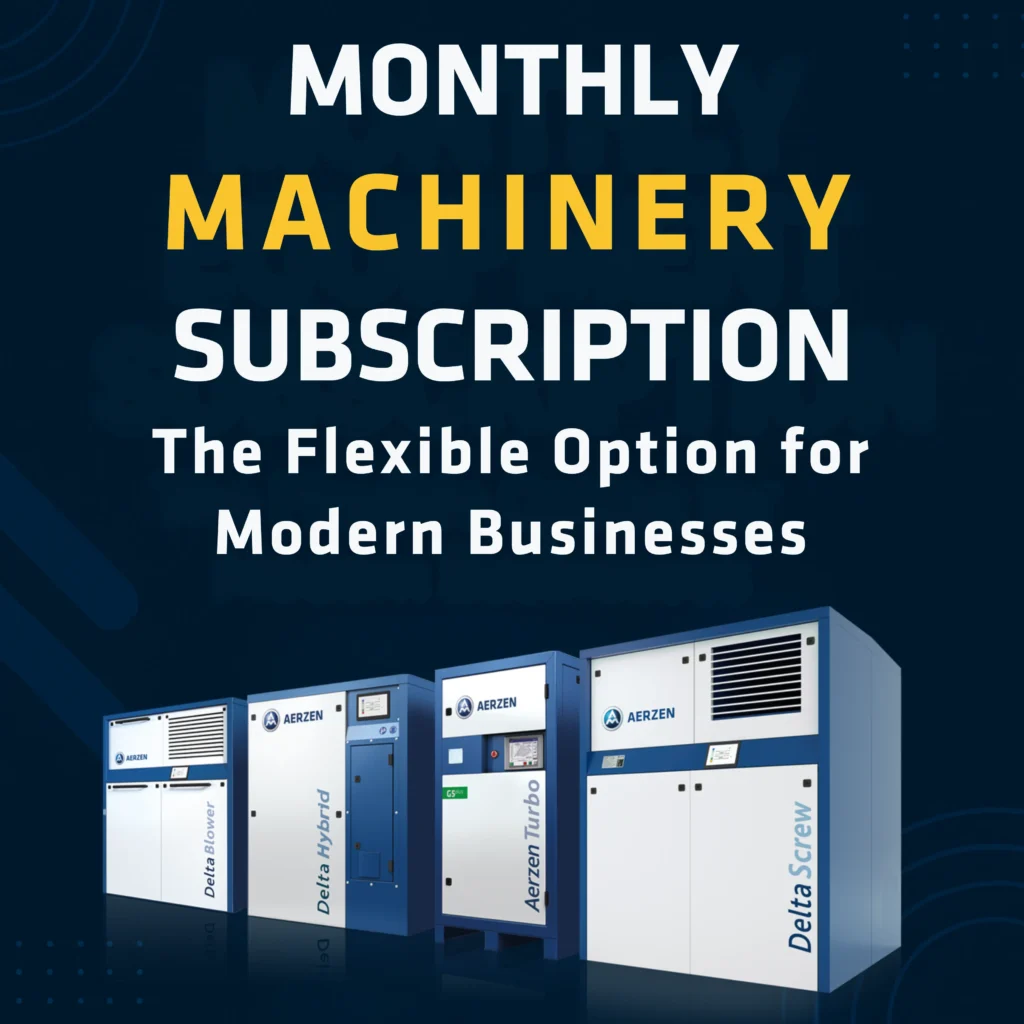
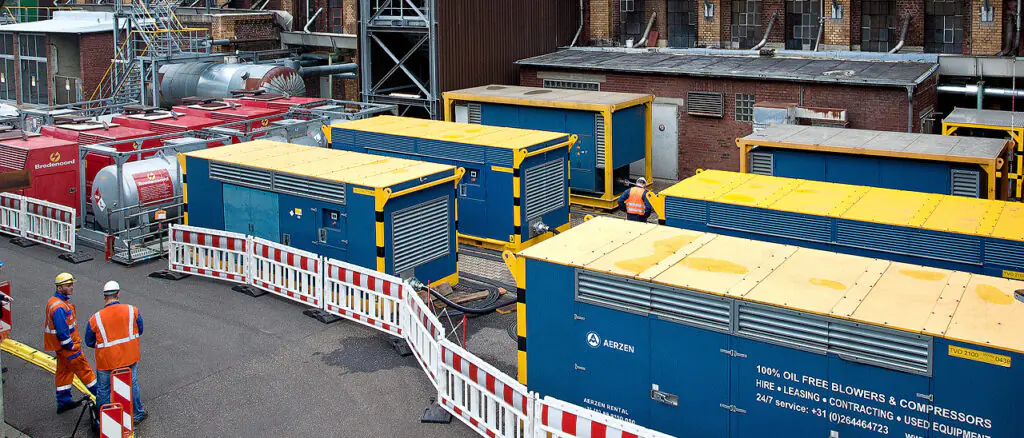
มี Subscription Plan แบบ All-Inclusive ที่ครอบคลุม equipment rental + preventive maintenance + 24/7 hotline support เหมาะสำหรับ crop season เพราะโรงงานน้ำตาลไม่จำเป็นต้องลงทุน CAPEX ซื้อเครื่องที่ใช้เพียง 4–6 เดือนต่อปี นอกจากนี้ยังมีตัวเลือก short-term rental สำหรับ emergency เช่น blower หลักเสียระหว่าง crush season ซึ่งต้องการ replacement ภายใน 24 ชั่วโมง สอบถามรายละเอียด Subscription Plan และเงื่อนไขสัญญาได้ที่ ฟอร์มขอใบเสนอราคา หรือโทร 038-015-488
มาตรฐานใดที่ใช้กำหนด instrument air quality สำหรับ food-grade sugar production?
มาตรฐานหลักที่ใช้ในอุตสาหกรรมน้ำตาลที่ส่งออกและผลิตให้โรงงาน food & beverage คือ ISO 8573-1:2010 Class 0 สำหรับ instrument air ที่ product-contact zone (crystalliser, centrifuge) ประกอบกับข้อกำหนดของ FSSC 22000 และ ISO 22000 ที่กำหนดให้ compressed air ที่สัมผัสหรืออาจสัมผัสผลิตภัณฑ์ต้องได้รับการทดสอบและรับรองโดย third-party (เช่น TÜV Rheinland) อย่างน้อยปีละครั้ง หลักฐานการรับรองนี้คือส่วนหนึ่งของ food-safety documentation ที่ buyer audit team จะตรวจ
พร้อมออกแบบระบบลมลำเลียงกากอ้อยที่เหมาะกับโรงงานของคุณ
ทีมวิศวกร AERZEN Rental Thailand ให้คำปรึกษาเรื่อง PD blower sizing, saltation velocity calculation, instrument air Class 0 spec และ Subscription Plan สำหรับ crop season โดยไม่มีค่าใช้จ่ายเบื้องต้น
Hotline 24/7: 098-323-2626 · www.aerzenrentalth.com
Last technical review: 2026-06-03 · เนื้อหาโดย AERZEN Rental Thailand Engineering Team · AERZEN Rental Thailand
✍️ เกี่ยวกับผู้เขียน
ภราดร วรรณสังข์ (Paradorn Wannasung)
Marketing Communication Specialist · นิเทศศาสตรมหาบัณฑิต (การสื่อสารการตลาดและแบรนด์)
ภราดร (Paradorn) เป็นผู้ดูแลด้านการสื่อสารการตลาดของ AERZEN Rental Thailand จบนิเทศศาสตรมหาบัณฑิต (การสื่อสารการตลาดและแบรนด์) เชี่ยวชาญด้านอุตสาหกรรม B2B ในประเทศไทย มีประสบการณ์การสร้างแบรนด์และคอนเทนต์ในกลุ่มอุตสาหกรรมของไทย
ติดต่อ: pwa@aerzenrental.com · LinkedIn
บทความที่เกี่ยวข้อง
ข้อกำหนดอากาศสำหรับสายการประกอบ SMT: ความบริสุทธิ์ที่ช่างวิศวกรต้องรู้
สายการประกอบ SMT ต้อ...
อ่านต่อ →
Air Pressure Spec สำหรับ CIP โรงงานเครื่องดื่ม — ทำไม Class 0 จำเป็น
Beverage Cip Circuit...
อ่านต่อ →