อากาศปลอดน้ำมัน Class 0 สำหรับการพ่นเคลือบและ Pressure Casting สุขภัณฑ์เซรามิก
- จุดที่อากาศอัดสร้างความเสียหายเงียบ ๆ ในโรงสุขภัณฑ์เซรามิก (vitreous china/fine fireclay) คือ การพ่นเคลือบ (glaze spraying) และ Pressure / High-Pressure Casting ของน้ำดินสลิป ไม่ใช่แค่ลมเครื่องมือทั่วไป
- ละอองน้ำมันแม้ระดับ ppb ในลมพ่นทำให้เกิด fish-eye / glaze crawling / pinhole บนผิวเคลือบ — ของเสียที่มองไม่เห็นจนผ่านเผาแล้ว จึงต้องใช้ ISO 8573-1 Class 0 (เข้มกว่า Class 1)
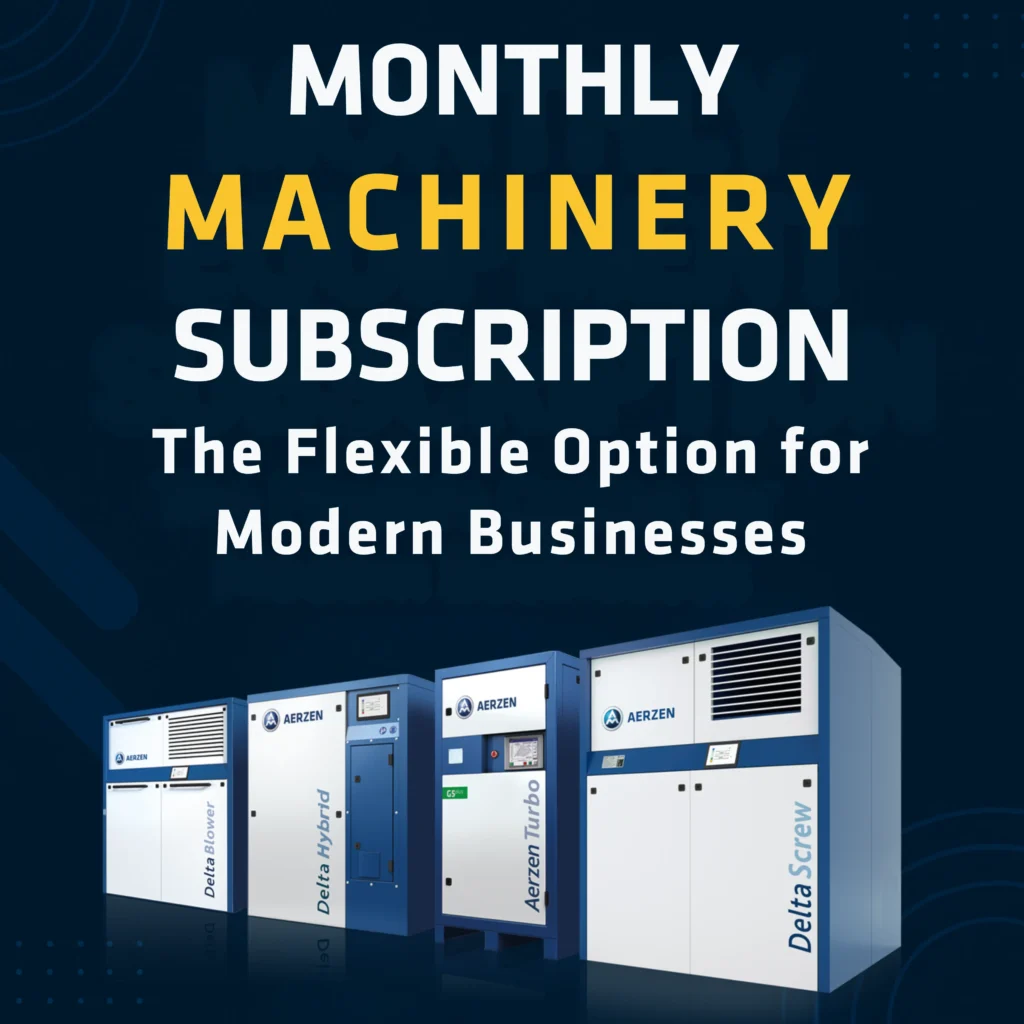
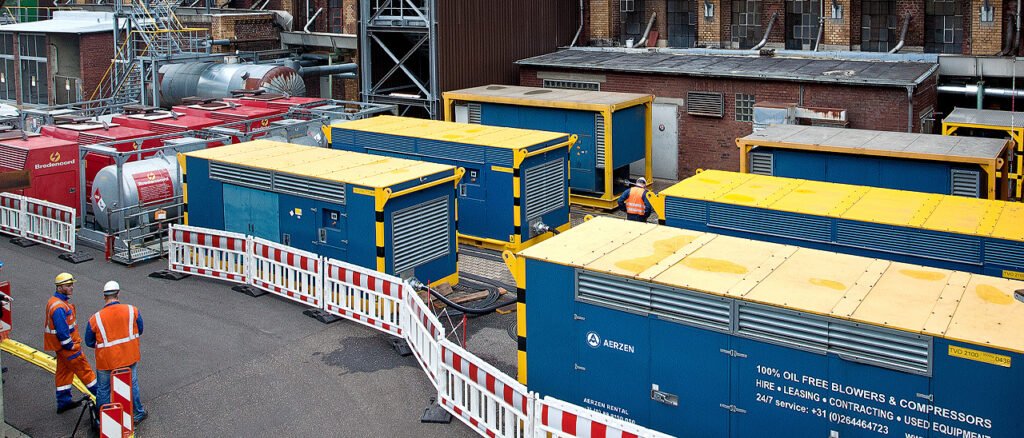
- AERZEN Rental จัดหา BVS oil-free screw blower, TVO oil-free screw compressor และ Delta Hybrid แบบ 100% Oil-Free รองรับงานพ่นเคลือบ Casting และลม de-molding — ขอใบเสนอราคาที่ /get-quote/
โรงงานสุขภัณฑ์เซรามิกในไทยมักวางระบบอากาศอัดโดยคิดถึงลมเครื่องมือและลมขับวาล์วเป็นหลัก แต่จุดที่ตัดสินอัตราของเสีย (defect rate) จริง ๆ คือสองงานที่ลมสัมผัสเนื้องานโดยตรง คือการ พ่นเคลือบ (glaze spray application) ที่ใช้ลมอัดอะตอมไมซ์น้ำเคลือบให้เป็นละอองละเอียด และ Pressure Casting ที่ใช้แรงดันลมอัดน้ำดินสลิป (slip) เข้าแม่พิมพ์เรซินพรุน เมื่อใดที่ลมมีละอองน้ำมันหรือไอน้ำมัน (oil vapour) ปนเปื้อน ผลคือตำหนิผิวเคลือบที่มักโผล่หลังเผาที่อุณหภูมิสูงไปแล้ว ทำให้ของเสียถูกทิ้งทั้งชิ้น บทความนี้เจาะเฉพาะสองงานนี้ พร้อมตารางสเปกเครื่องและแนวทางเลือกเครื่องเช่าสำหรับโรงสุขภัณฑ์
- ทำไมน้ำมันในลมพ่นเคลือบจึงทำให้เกิด fish-eye และ crawling
- Pressure Casting: บทบาทของอากาศอัดในการขึ้นรูปสลิป
- Class 0 vs Class 1 — ทำไมเซรามิกต้องการเกณฑ์ที่เข้มกว่า
- ตารางสเปก: เลือกเครื่องตามจุดใช้งานในโรงสุขภัณฑ์
- การประเมินภาระลม: glaze booth และ casting bank
- ทำไมเช่าจึงเหมาะกับการขยายไลน์และรอบ retooling
- คำถามที่พบบ่อย
1. ทำไมน้ำมันในลมพ่นเคลือบจึงทำให้เกิด fish-eye และ crawling
การพ่นเคลือบสุขภัณฑ์ใช้หัวพ่น (spray gun) ที่อาศัยลมอัดแยกน้ำเคลือบให้เป็นละอองและพาไปเกาะผิวชิ้นงานที่ยังเป็น bisque หรือ green body น้ำเคลือบต้องกระจายเป็นฟิล์มเปียกสม่ำเสมอ ความตึงผิว (surface tension) ของฟิล์มนี้ไวต่อสารปนเปื้อนชนิดไม่ชอบน้ำ (hydrophobic) อย่างยิ่ง เมื่อมีหยดน้ำมันขนาดไมครอนปนมากับลมพ่น มันจะไปเกาะเป็นจุดที่น้ำเคลือบ “ไม่ยอมเกาะ” เกิดเป็นรอยตาปลา (fish-eye) และเมื่อฟิล์มเคลือบหดตัวรอบจุดนั้นระหว่างแห้งและเผา ก็กลายเป็น glaze crawling (เคลือบหดเผยเนื้อ body) และ pinhole
ปัญหาคือตำหนิเหล่านี้มัก มองไม่เห็น ในขั้น green/bisque และจะปรากฏชัดหลังเผา glost firing ที่ราว 1,180–1,250°C ไปแล้ว ทำให้ชิ้นงานต้องคัดทิ้งทั้งชิ้นเพราะแก้ไม่ได้ ต้นทุนของเสียจึงสูงกว่าค่าลมหลายเท่า
2. Pressure Casting: บทบาทของอากาศอัดในการขึ้นรูปสลิป
โรงสุขภัณฑ์สมัยใหม่เปลี่ยนจาก slip casting แบบแม่พิมพ์ปูนปลาสเตอร์ (gravity casting) มาเป็น Pressure Casting ที่ใช้แม่พิมพ์เรซินพรุน (porous resin mould) และอัดน้ำดินสลิปเข้าด้วยแรงดันลม โดยทั่วไปอยู่ในช่วงราว 8–15 bar สำหรับ high-pressure casting การอัดแรงดันช่วยให้เนื้อ cake หนาเร็วขึ้น ลด cycle time จากหลายชั่วโมงเหลือระดับ 20–60 นาทีต่อชิ้น และทำให้ผิวด้านในเรียบขึ้น
นอกจากแรงดันอัดสลิปแล้ว ลมยังใช้ในงานต่อเนื่องคือ de-molding / mould purge (เป่าไล่สลิปส่วนเกินและช่วยปลดชิ้นงานออกจากแม่พิมพ์) และ mould reclaim (ดันน้ำออกจากรูพรุนของแม่พิมพ์เรซินเพื่อฟื้นสภาพ) ทั้งสองงานนี้ลมสัมผัสทั้งเนื้อสลิปและผิวแม่พิมพ์ หากปนน้ำมันจะทำให้รูพรุนแม่พิมพ์อุดตันด้วยฟิล์มน้ำมัน อายุแม่พิมพ์สั้นลง และทิ้งคราบบนผิวชิ้นงานที่กลายเป็นตำหนิหลังเคลือบ
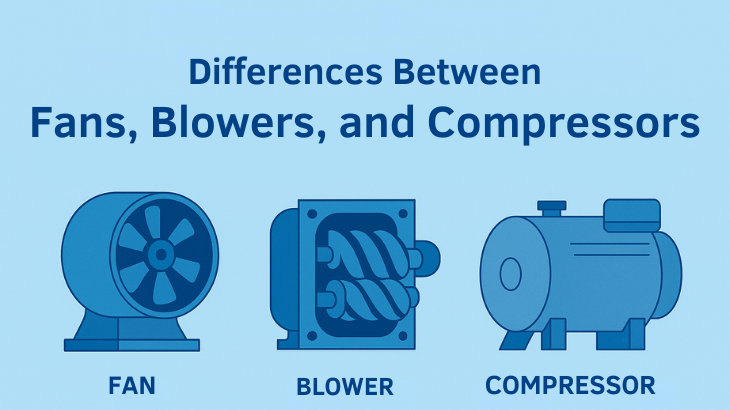
เพราะ Pressure Casting ต้องการลมแรงดันกลาง-สูงต่อเนื่อง ขณะที่ de-molding และ glaze spray ต้องการลมปริมาณมากแรงดันต่ำ-กลาง โรงงานจึงมักต้องผสมเครื่องหลายชนิด ไม่ใช่เครื่องเดียวรองรับทุกงาน
3. Class 0 vs Class 1 — ทำไมเซรามิกต้องการเกณฑ์ที่เข้มกว่า
ISO 8573-1 จัดระดับความบริสุทธิ์ของอากาศอัดโดยพิจารณาปริมาณน้ำมันรวม (aerosol + liquid + vapour) Class 0 เข้มกว่า Class 1 เสมอ — Class 1 ยอมให้น้ำมันรวมไม่เกิน 0.01 mg/m³ ขณะที่ Class 0 หมายถึงปริมาณต่ำกว่าเกณฑ์ Class 1 ตามที่ผู้ผลิตระบุและพิสูจน์ได้ เครื่อง oil-free แท้จึงทำให้ลม “ปราศจากน้ำมันโดยการออกแบบ” ไม่ต้องพึ่งไส้กรองเป็นด่านสุดท้าย
| เกณฑ์น้ำมันรวม (ISO 8573-1) | Class 1 | Class 0 | นัยต่อสุขภัณฑ์เซรามิก |
|---|---|---|---|
| ปริมาณน้ำมันรวมสูงสุด | 0.01 mg/m³ | ต่ำกว่า Class 1 (ผู้ผลิตระบุ) | ลดความเสี่ยง fish-eye/crawling |
| วิธีบรรลุ | กรอง + lubricated | oil-free by design | ไม่พึ่งไส้กรองอย่างเดียว |
| oil vapour ผ่านไส้กรอง | เป็นไปได้ | ไม่มีน้ำมันต้นทาง | ป้องกันตำหนิที่โผล่หลังเผา |
| ผลต่อแม่พิมพ์เรซิน | ฟิล์มน้ำมันอุดรูพรุนได้ | รูพรุนสะอาด | ยืดอายุแม่พิมพ์ casting |
เนื่องจากต้นทุนของเสียในเซรามิกเกิดหลังจากผ่านขั้นเผาที่ใช้พลังงานสูงไปแล้ว การตัดความเสี่ยงน้ำมันตั้งแต่แหล่งกำเนิดด้วย Class 0 จึงคุ้มกว่าการไล่ตรวจไส้กรองทุกกะ อ้างอิงเกณฑ์มาตรฐานที่ ISO 8573-1:2010 และแนวปฏิบัติคุณภาพอากาศอัดที่ British Compressed Air Society (BCAS)
โรงงานสุขภัณฑ์แบบ vitreous china ขนาดกลาง (80 บูธพ่นเคลือบ + 12 head pressure casting bank) ขยายไลน์ใหม่ปี 2025 ต้องการลมปลอดน้ำมัน ประเมินภาระลมรวม 850 m³/h (ช่วงคลาดเคลือบ) + 120 bar·m³/min (casting) จึงเลือกระบบ rental ผสม: BVS blower (glaze spray) + TVO compressor (casting) + Delta Hybrid (de-molding) ผลลัพธ์: ลดของเสีย fish-eye จาก 2.8% เป็น 0.3% ในเดือนแรก ขยายไลน์ 3 ไลน์พิเศษปลายปี โดย Zero CAPEX
4. ตารางสเปก: เลือกเครื่องตามจุดใช้งานในโรงสุขภัณฑ์
แต่ละจุดใช้งานในโรงสุขภัณฑ์มีโปรไฟล์แรงดันและปริมาณลมต่างกัน การจับคู่เครื่องให้ตรงงานช่วยลดพลังงานและลดของเสียพร้อมกัน
| รุ่น/ชนิด | ประเภทเครื่อง | งานที่เหมาะในโรงสุขภัณฑ์ | ช่วงแรงดันทั่วไป | คุณสมบัติเด่น |
|---|---|---|---|---|
| TVO | oil-free screw compressor | Pressure Casting, instrument/valve actuation | กลาง–สูง | Class 0 by design สำหรับ compressed air แรงดันต่อเนื่อง |
| BVS | oil-free screw blower | glaze spray supply, de-molding purge | ต่ำ–กลาง | ลมปริมาณมาก ประหยัดพลังงานจาก screw profile |
| BVO | oil-free blower | mould reclaim, ลมต่อเนื่องแรงดันต่ำ | ต่ำ | เดินต่อเนื่อง 24/7 เสถียร |
| Delta Hybrid | screw blower (hybrid) | โหลดผันผวนตามรอบ casting/spray | ต่ำ–กลาง | turn-down กว้าง ลดพลังงานช่วงโหลดต่ำ |
5. การประเมินภาระลม: glaze booth และ casting bank
5.1 Glaze spray booth
ปริมาณลมรวมขึ้นกับจำนวนหัวพ่นที่เดินพร้อมกันและอัตราการกินลมต่อหัว (โดยทั่วไปหัวพ่นแบบ HVLP/แรงดันต่ำกินลมหลักสิบลิตรต่อวินาทีต่อหัว) เมื่อรวมหลายบูธและรวม margin สำหรับ peak ค่ารวมอาจสูงพอที่ blower แบบ oil-free จะคุ้มกว่าคอมเพรสเซอร์แรงดันสูง เพราะให้ปริมาณลมมากต่อ kW และต้องการเพียงแรงดันต่ำ-กลาง ลมพ่นต้องควบคุม dew point เพื่อไม่ให้หยดน้ำเข้าฟิล์มเคลือบ (มักออกแบบ PDP ให้ต่ำพอตามสภาพโรงงาน)
5.2 Pressure Casting bank
Casting bank หลายหัวที่อัดสลิปพร้อมกันต้องการลมแรงดันกลาง-สูงต่อเนื่องและเสถียร แรงดันตกระหว่างรอบอัดทำให้ความหนา cake ไม่สม่ำเสมอและเพิ่มของเสีย จึงเหมาะกับ oil-free screw compressor (TVO) ที่ให้แรงดันคงที่ ส่วนงาน de-molding และ mould reclaim ที่เป็นจังหวะ (intermittent) เหมาะกับ blower ที่ turn-down ได้กว้างอย่าง Delta Hybrid
6. ทำไมเช่าจึงเหมาะกับการขยายไลน์และรอบ retooling
โรงสุขภัณฑ์มักขยายกำลังผลิตเป็นเฟส และต้อง retooling เปลี่ยนแม่พิมพ์ตามรุ่นสินค้าใหม่เป็นรอบ ทำให้ความต้องการลมไม่คงที่ การลงทุนซื้อเครื่องเพื่อรองรับ peak จึงเสี่ยงจมทุน ขณะที่การเช่าให้ความยืดหยุ่น:
- Zero CAPEX — ไม่ต้องลงทุนเครื่องสำหรับเฟสขยายที่ยังไม่เต็มกำลัง
- 24h Mobilization — ส่งเครื่องสำรองเมื่อเครื่องหลักหยุดซ่อม ลด downtime ของไลน์ casting/glaze
- All-Inclusive Service — Subscription Plan รวมอะไหล่ บริการ และ PM ตามรอบ
- Scalable Engineering — เพิ่ม/ลด/ปรับชนิดเครื่องตามรอบ retooling จริง
- 24/7 Emergency — สายด่วนตลอด 24 ชั่วโมงสำหรับไลน์ที่หยุดไม่ได้
อ่านภาพรวมเทคโนโลยีอากาศปลอดน้ำมันได้ที่ บทความหลัก: มาตรฐาน ISO 8573-1 Class 0 สำหรับอากาศปลอดน้ำมัน และดูแนวทางเลือกเครื่องตามงานที่ ภาพรวมการเช่า Blower และ Oil-Free Compressor
ออกแบบระบบลมพ่นเคลือบและ Pressure Casting ให้ปลอดน้ำมันตั้งแต่ต้นทาง
ขอใบเสนอราคาและประเมินภาระลม: ขอใบเสนอราคา (Request a Quote)
โทร 038-015-488 · สายด่วน 24/7 098-323-2626 · thai@aerzenrental.com
ในงานสุขภัณฑ์เซรามิก ต้นทุนที่แท้จริงของลมปนเปื้อนไม่ใช่ค่าไฟของคอมเพรสเซอร์ แต่คือชิ้นงานที่ต้องคัดทิ้งหลังผ่านการเผาที่ใช้พลังงานสูงไปแล้ว การเลือกเครื่อง 100% Oil-Free ตั้งแต่แหล่งกำเนิดลม จึงเป็นการป้องกันที่ต้นเหตุ ไม่ใช่การไล่ตามแก้ที่ปลายทางด้วยไส้กรองซึ่งจับ oil vapour ได้ไม่สมบูรณ์
7. คำถามที่พบบ่อย
ลมพ่นเคลือบที่ปนน้ำมันทำให้เกิดตำหนิแบบไหน?
เครื่องรุ่นไหนเหมาะกับ Pressure Casting?
ทำไมไม่ใช้คอมเพรสเซอร์แบบหล่อลื่นแล้วกรองน้ำมันทีหลัง?
Class 0 ต่างจาก Class 1 อย่างไรในทางปฏิบัติ?
เช่าเครื่องเฉพาะช่วงขยายไลน์หรือ retooling ได้ไหม?
ตรวจทานทางเทคนิคล่าสุด: 4 มิถุนายน 2026
✍️ เกี่ยวกับผู้เขียน
ภราดร วรรณสังข์ (Paradorn Wannasung)
Marketing Communication Specialist · นิเทศศาสตรมหาบัณฑิต (การสื่อสารการตลาดและแบรนด์)
ภราดร (Paradorn) เป็นผู้ดูแลด้านการสื่อสารการตลาดของ AERZEN Rental Thailand จบนิเทศศาสตรมหาบัณฑิต (การสื่อสารการตลาดและแบรนด์) เชี่ยวชาญด้านอุตสาหกรรม B2B ในประเทศไทย มีประสบการณ์การสร้างแบรนด์และคอนเทนต์ในกลุ่มอุตสาหกรรมของไทย
ติดต่อ: pwa@aerzenrental.com · LinkedIn
บทความที่เกี่ยวข้อง
Dry-Running vs Water-Injected Oil-Free Screw: เลือกหลักการอัดให้ตรงงานก่อนเลือกรุ่น
Oil-free screw selec...
อ่านต่อ →
หัวข้อหลัก: ISO 8573-1 และมาตรฐานคุณภาพอากาศอัด Class 0