ลมเป่าควบคุมอัตราการเย็นตัวที่ Run-Out Table — วิศวกรรม Quench Air สำหรับ Aluminium Extrusion และ Air-Knife ใน Die Casting
- คุณภาพ extrusion ที่ออกจาก press ไม่ได้ถูกกำหนดที่ die เพียงอย่างเดียว แต่ถูกกำหนดที่ run-out table ด้วย — อัตราการเย็นตัว (quench rate) จาก solution temperature 480–540 °C ลงมา คือสิ่งที่กำหนด temper (T5/T6), profile straightness และ mechanical property
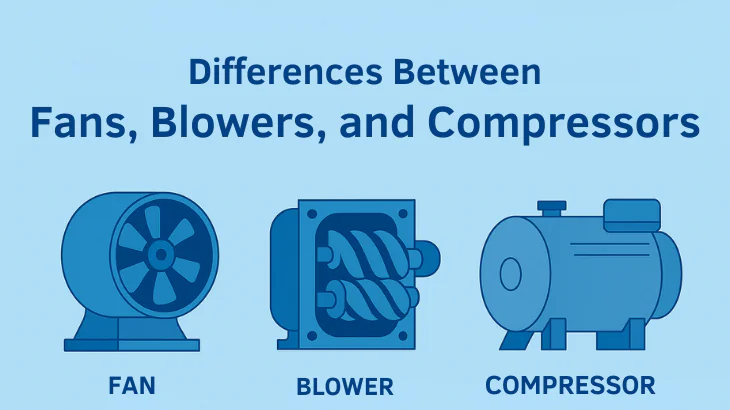
- ลม quench ที่ run-out table เป็นงาน high-volume low-pressure (0.3–0.9 bar g, หลายพัน m³/h) — เป็นงานของ blower (BVS screw blower / GM Roots blower / Delta Hybrid) ไม่ใช่ compressed air; การเลือกผิดชนิดทำให้สิ้นเปลืองพลังงานและควบคุม cooling rate ไม่ได้
- ใน die casting ลม air-knife ที่ควบคุม flow ได้ ช่วยลด thermal gradient และเร่ง cycle time โดยไม่สร้าง cold shut หรือ distortion — variable-speed blower ปรับ flow ตาม alloy และความหนาชิ้นงานได้แม่นยำกว่า on/off air
ลมเป่าควบคุมการเย็นตัว (quench air) ที่ run-out table ของ aluminium extrusion press
และ air-knife ใน die-casting cell เป็นงาน high-volume low-pressure ที่ต้องการ
blower (BVS screw blower, GM Roots blower หรือ Delta Hybrid) ไม่ใช่ compressed air เพราะหัวใจของงานคือ
mass flow และความสามารถในการปรับอัตราการเย็นตัว ตาม alloy และความหนา profile — ไม่ใช่ความดันสูง
การเลือกชนิดเครื่องและการควบคุม variable-speed ที่ถูกต้องคือสิ่งที่กำหนด temper, straightness และ mechanical property
ของชิ้นงานที่ออกจากกระบวนการ
ทำไม Run-Out Table ถึงกำหนดคุณภาพ Extrusion มากกว่าที่คิด
AERZEN ออกแบบเครื่องเป่าลมและคอมเพรสเซอร์มาตั้งแต่ปี 1864 — และบทเรียนหนึ่งที่สะสมตลอด 160 ปี
คือกระบวนการผลิตจำนวนมาก “เสียคุณภาพ” หลังจุดที่วิศวกรเฝ้าดูที่สุด ในกรณีของ aluminium extrusion
สายตามักจับจ้องที่ die และ container temperature แต่คุณภาพจริงของชิ้นงานถูกตัดสินที่ run-out table
ซึ่งเป็นช่วงที่ profile เพิ่งออกจาก die ที่อุณหภูมิ solution 480–540 °C และต้องเย็นตัวลงในอัตราที่ถูกต้อง
ในกระบวนการ press-quench (in-line solution heat treatment) อุณหภูมิที่ profile ออกจาก die สูงพอที่ alloying element
(Mg, Si ใน 6xxx series เช่น 6060/6063/6082) จะอยู่ใน solid solution อัตราการเย็นตัวหลังจุดนี้กำหนดว่า element
เหล่านั้นจะถูก “freeze” ไว้ใน supersaturated solid solution (เพื่อให้ age-hardening ได้ภายหลัง) หรือจะตกผลึกออกมาเร็วเกินไป
จนสูญเสียศักยภาพการชุบแข็ง:
- เย็นเร็วเกินไปแบบไม่สม่ำเสมอ: เกิด residual stress และ profile distortion — โดยเฉพาะ profile ที่มีผนังบาง-หนาผสม (asymmetric section) ทำให้ต้อง stretch แก้ความโก่งมากขึ้น และยังเสี่ยง crack
- เย็นช้าเกินไป: Mg2Si ตกผลึกที่ grain boundary ก่อนถึง aging — mechanical property ปลายทางต่ำกว่า spec และ surface เสี่ยง pickup
- เย็นไม่สม่ำเสมอข้ามหน้าตัด: เกิด twist และ bow ที่แก้ด้วย stretcher ได้ไม่หมด — yield loss และ scrap rate สูงขึ้น
จุดควบคุมที่ตรงและประหยัดพลังงานที่สุดสำหรับ profile ขนาดเล็กถึงกลาง (ที่ไม่ต้องใช้ water quench) คือ
forced-air quench — เป่าลมปริมาณมากในอัตราที่ปรับได้ ครอบคลุมความกว้างของ run-out table เพื่อให้
cooling rate สม่ำเสมอทั้ง section
หลายโรงงานใช้พัดลม axial fan ธรรมดาที่ปรับ flow ไม่ได้ หรือใช้ compressed air มาเป่า quench — ทั้งสองทางทำให้ cooling rate ไม่คงที่และควบคุมไม่ได้ ปัญหา straightness และ temper variation ที่โทษว่าเป็นเรื่อง die หรือ alloy จำนวนมาก แท้จริงคือปัญหา quench-air engineering ที่ run-out table
ฟิสิกส์ของ Quench Rate: Solution Temperature สู่ Temper T5/T6
สำหรับ 6xxx series aluminium ที่ใช้มากที่สุดใน extrusion (กรอบหน้าต่าง, โครงสร้าง, ชิ้นส่วนยานยนต์, heat sink)
ความสัมพันธ์ระหว่าง cooling rate กับ temper เป็นเรื่องของ quench sensitivity ของ alloy แต่ละเกรด ตารางอ้างอิงจาก
หลักการ precipitation hardening ทั่วไปของ Al-Mg-Si:
| Alloy / Section | Quench sensitivity | วิธี quench ที่เหมาะ | Temper ปลายทาง |
|---|---|---|---|
| 6060 / 6063 (ผนังบาง) | ต่ำ | Forced-air quench (blower) เพียงพอ | T5 / T6 |
| 6005A (โครงสร้างเบา) | ปานกลาง | Forced-air quench แรงสูง + flow สม่ำเสมอ | T5 / T6 |
| 6082 (โครงสร้างรับแรง) | สูง | Air-mist หรือ water quench สำหรับ section หนา; forced-air สำหรับ section บาง | T6 |
| Section หนา > 5 mm | — | มักต้อง water/air-mist; air เดี่ยวอาจไม่พอ heat-transfer | ขึ้นกับ spec |
ประเด็นทางวิศวกรรมที่สำคัญคือ heat-transfer coefficient (h) ของ forced-air ขึ้นกับ
ความเร็วลมที่ผิว profile โดยตรง — ลมที่ velocity สูงและ mass flow มากให้ h สูงขึ้น แต่สิ่งที่ขาดไม่ได้ยิ่งกว่าคือ
ความสม่ำเสมอ: ลมต้องครอบคลุมทั้งความกว้าง run-out table เท่ากัน ไม่เช่นนั้นด้านที่เย็นเร็วกว่าจะหดตัวก่อน
ทำให้ profile โก่ง การปรับ flow แบบ stepless จึงเป็นเครื่องมือควบคุมคุณภาพ ไม่ใช่แค่เรื่องประหยัดพลังงาน
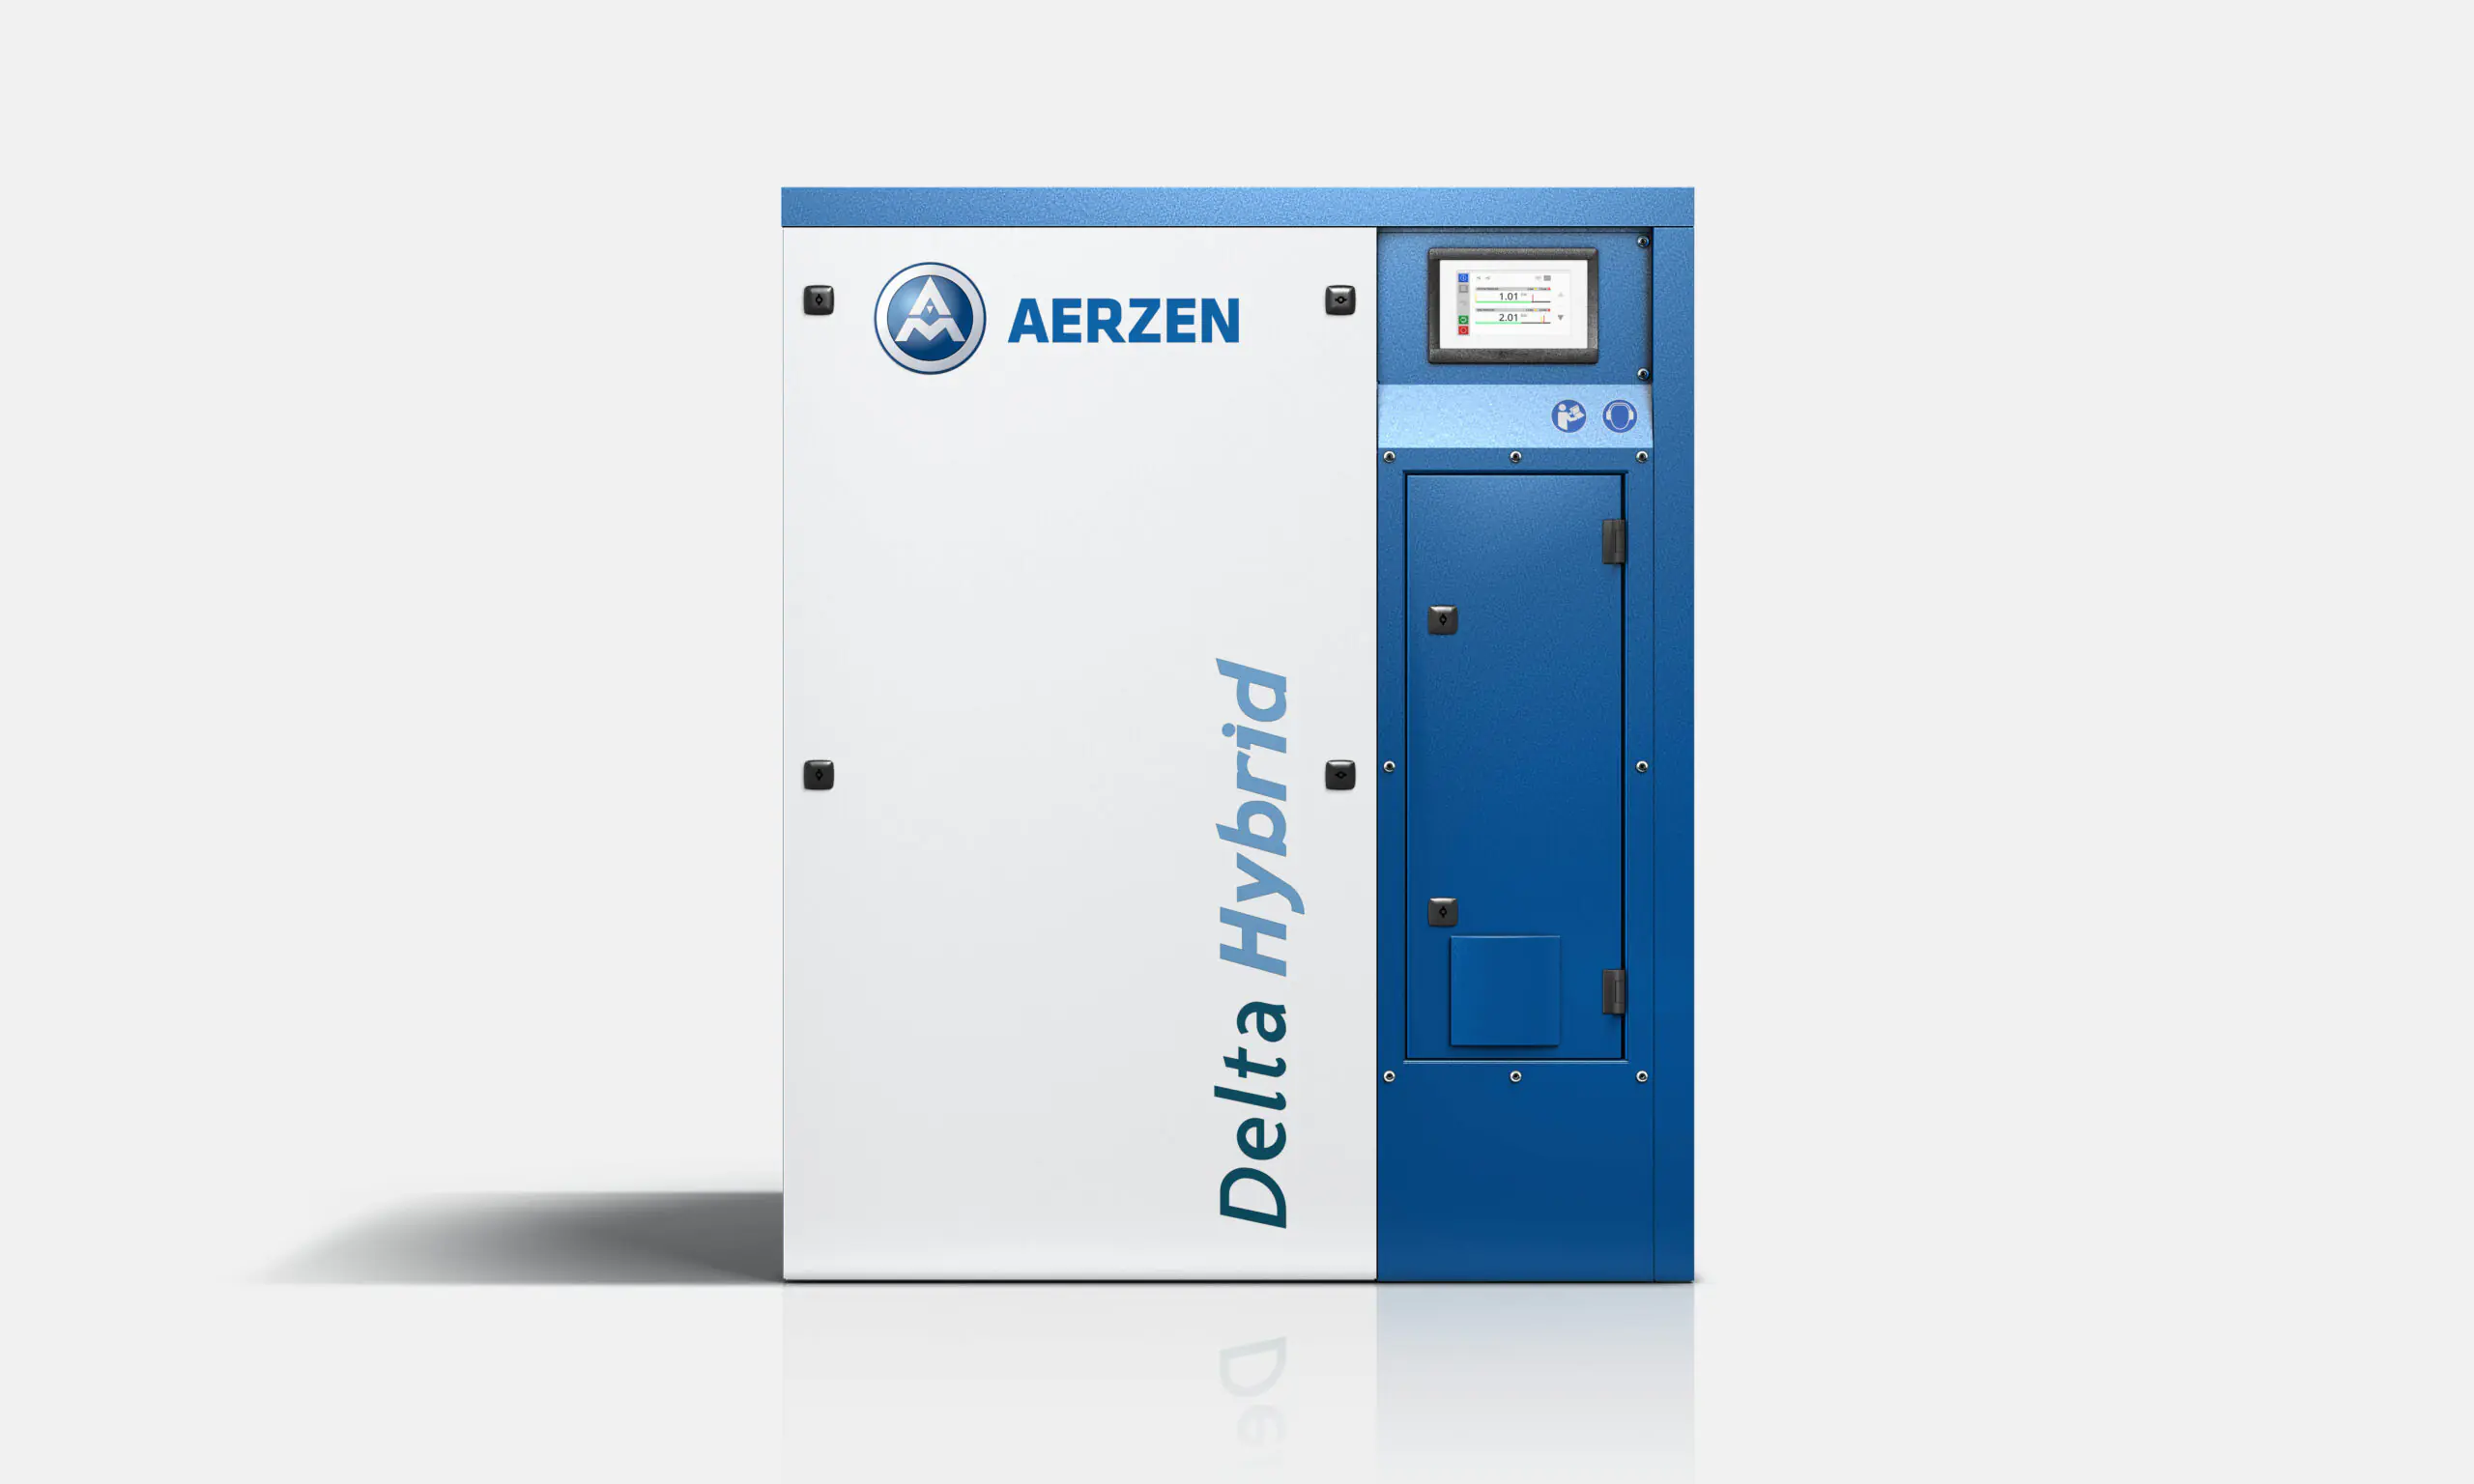
ที่มา: AERZEN Group (aerzen.com) · ใช้ตาม AERZEN HQ Marketing Library อนุญาต
ช่วง solution temperature ที่ profile ออกจาก die (6xxx series)
ช่วงความดันใช้งาน blower สำหรับ quench-air duty
การปรับ flow ผ่าน VSD — เครื่องมือควบคุม cooling rate
AERZEN engineering heritage ตั้งแต่ปี ค.ศ. 1864
ทำไม Quench Air เป็นงานของ Blower ไม่ใช่ Compressor
ความเข้าใจผิดที่พบบ่อยในโรงงานคือการดึง compressed air (7–8 bar g) มาเป่า quench หรือ air-knife
ซึ่งเป็นวิธีที่สิ้นเปลืองพลังงานอย่างมหาศาลและควบคุมไม่ตรงเป้า เหตุผลทางวิศวกรรม:
- งานนี้ต้องการ mass flow ไม่ใช่ pressure: quench air ต้องการลมปริมาณมาก (หลายพัน m³/h) ที่ความดันต่ำเพียง 0.3–0.9 bar g เพื่อสร้าง velocity ที่ผิว profile การใช้ compressed air ที่ 7 bar คือการจ่ายพลังงานอัดที่ไม่ได้ใช้ประโยชน์ แล้วทิ้งผ่าน throttle
- พลังงานต่อหน่วยลม: blower ที่ออกแบบสำหรับช่วงความดันต่ำใช้พลังงานต่อ m³ ต่ำกว่าการดึงลมจากระบบ compressed air มาก — เมื่อ quench ทำงานต่อเนื่องทุก press cycle ส่วนต่างนี้คือต้นทุนพลังงานสะสมที่มีนัยสำคัญ
- การควบคุม cooling rate: blower แบบ variable-speed ปรับ flow ได้ตรงตาม alloy และความหนา — ขณะที่การ throttle compressed air ทำให้ flow และ velocity ไม่เสถียร
หลักนิยาม AERZEN ที่ควรเข้าใจให้ชัด: BVS = screw blower (ลมปริมาณมาก ความดันต่ำ),
GM = Roots blower (positive-displacement สำหรับช่วงความดันต่ำ),
Delta Hybrid = screw blower เทคโนโลยีผสมที่ให้ประสิทธิภาพสูงในช่วงความดันกลาง
ส่วน TVO = oil-free screw compressor (สำหรับงานความดันสูง เช่น instrument air) และ
AT (AerzenTurbo) = centrifugal turbo blower สำหรับงาน flow สูงมากที่ความดันคงที่
สำหรับ quench-air duty ที่ run-out table ตัวเลือกหลักคือ blower กลุ่ม BVS / GM / Delta Hybrid ไม่ใช่ compressor
ถ้างานต้องการ “ลมเยอะ ความดันต่ำ” (quench, air-knife, cooling) → blower (BVS / GM / Delta Hybrid / AT)
ถ้างานต้องการ “ความดันสูง แม่นยำ” (instrument air, pneumatic actuator) → oil-free compressor (TVO)
การใช้ compressed air มาเป่า cooling = จ่ายค่าพลังงานอัดที่ไม่ได้ใช้
สเปกเปรียบเทียบ: BVS, GM และ Delta Hybrid สำหรับ Cooling Duty
การเลือกชนิด blower สำหรับ quench-air และ air-knife duty ขึ้นกับ flow ที่ต้องการ, ความดันที่ต้องเอาชนะ
(duct loss + nozzle pressure drop) และความสำคัญของ energy efficiency เมื่อทำงานต่อเนื่อง:
| AERZEN Series | ประเภท | ช่วงความดัน (โดยทั่วไป) | เหมาะกับงาน cooling แบบใด | จุดเด่น |
|---|---|---|---|---|
| GM Series | Roots blower (positive-displacement) | ~0.3–0.8 bar (g) | Run-out table quench, ลม cooling ทั่วไป | เริ่มต้น entry-level, robust, ดูแลง่าย |
| BVS Series | Screw blower (oil-free) | ~0.5–1.5 bar (g) | Quench air flow สูง, air-knife ที่ต้องการ velocity | ประสิทธิภาพพลังงานสูงในช่วงความดันสูงขึ้น |
| Delta Hybrid | Screw blower (hybrid technology) | ~0.5–1.5 bar (g) | Cooling duty ต่อเนื่องที่ต้องการ efficiency สูงสุด + VSD | ประหยัดพลังงานเด่น, stepless flow control |
| AT (AerzenTurbo) | Centrifugal turbo blower | ช่วงความดันคงที่, flow สูงมาก | โรงงานขนาดใหญ่ flow rate สูงมากต่อเนื่อง | efficiency สูงที่ duty point คงที่ |
จุดที่ทำให้ blower เหนือกว่าพัดลม axial fan สำหรับงาน quench คือความสามารถเอาชนะ pressure drop ของ
duct work, plenum และ nozzle array ที่กระจายลมให้สม่ำเสมอทั้งหน้าตัด profile — axial fan ทั่วไปให้ flow สูง
แต่เอาชนะ static pressure ของ duct ที่ออกแบบมาเพื่อกระจายลมไม่ได้ ทำให้ flow ที่ปลาย nozzle ตกและไม่สม่ำเสมอ
Air-Knife Cooling ใน Die Casting: ลด Thermal Gradient เร่ง Cycle Time
ในกระบวนการ aluminium die casting (HPDC) หลัง shot solidify ชิ้นงานต้องเย็นลงพอจะ eject โดยไม่ distort
air-knife ที่ควบคุม flow ได้มีบทบาทในสองจุด:
1. Die spray และ blow-off
หลังพ่น release agent ต้องเป่าลมไล่น้ำส่วนเกินออกจากผิว die ก่อน shot ถัดไป — ถ้าลม flow ไม่พอ จะเหลือน้ำที่ทำให้เกิด
porosity และ blister; ถ้าลมไม่สม่ำเสมอ บางจุดแห้งบางจุดเปียก คุณภาพผิวชิ้นงานต่างกันในแต่ละ shot
blower ที่ flow คงที่ให้ผลที่ทำซ้ำได้ (repeatable) กว่า on/off compressed air
2. Forced cooling ของชิ้นงานหลัง eject
air-knife เป่าชิ้นงานหลัง eject ลด thermal gradient ระหว่างผิวกับแกนในของชิ้นงานหนา ทำให้ลด residual stress
และ warpage การปรับ flow ของ air-knife ตามความหนาและรูปทรงชิ้นงานช่วยให้ cycle time สั้นลงโดยไม่สร้าง defect:
- Flow มากเกินไปแบบไม่ควบคุม: เย็นเร็วไม่สม่ำเสมอ เกิด distortion ที่ผนังบาง
- Flow น้อยเกินไป: cycle time ยืด, throughput ตก
- Flow ที่ปรับได้ตาม part program: เย็นพอดี eject ได้เร็วและชิ้นงานตรง — VSD blower ทำให้ตั้งค่าต่างกันตาม part ได้
เมื่อ air-knife และ quench ทำงานต่อเนื่องตลอดกะการผลิต ส่วนต่างพลังงานระหว่างการใช้ blower ที่ออกแบบมาตรงช่วงความดัน
กับการดึง compressed air มา throttle จะสะสมเป็นต้นทุนต่อเนื่อง — เป็นเหตุผลที่ ISO 50001 energy management แนะนำให้ map compressed-air/blower use ตาม duty ที่แท้จริง
Variable-Speed Control: ปรับ Cooling Profile ตาม Alloy และความหนา
หัวใจที่ทำให้ blower กลายเป็นเครื่องมือควบคุมคุณภาพ ไม่ใช่แค่อุปกรณ์เป่าลม คือ variable-speed drive (VSD)
ที่ปรับ flow แบบ stepless สำหรับ extrusion ที่เปลี่ยน profile บ่อย (job-shop) ความสามารถนี้สำคัญมาก:
- เปลี่ยน profile = เปลี่ยน cooling demand: profile บางต้องการลมน้อยกว่า profile หนา การตั้ง flow คงที่ตัวเดียวทำให้ profile บางเย็นเร็วเกินจน warp ส่วน profile หนาเย็นช้าจนเสีย temper
- Match ความเร็ว extrusion (exit speed): เมื่อ press เร่ง exit speed สูงขึ้น profile ผ่าน quench zone เร็วขึ้น ต้องเพิ่ม flow เพื่อรักษา cooling rate — VSD ทำให้ผูก flow กับ line speed ได้
- Soft start ลด mechanical stress: VSD ลด inrush และ mechanical shock ขณะ start/stop ช่วยยืดอายุเครื่องและลด peak demand ทางไฟฟ้า
ทุก unit ที่ AERZEN Rental Thailand ให้บริการภายใต้ Subscription Plan All-Inclusive มาพร้อม
remote monitoring (AERconnect) ที่ track operating parameter ในเวลาจริง ช่วยให้ทีมวิศวกรปรับ duty point
ให้ตรงกับ production schedule และตรวจพบ drift ก่อนกระทบคุณภาพชิ้นงาน
การเช่าแบบ Subscription Plan รวม installation, commissioning, preventive maintenance, spare parts และ
remote monitoring ในค่าบริการรายเดียว — เหมาะสำหรับโรงงาน extrusion/die-casting ที่มี order ผันแปรตามฤดูกาล
และต้องการ scale capacity ขึ้น-ลงโดยไม่ผูกพันทุน CAPEX และได้ทีม application engineer เป็น 24/7 emergency support
Illustrative Scenario: โรงงาน Extrusion ในเขต EEC
เพื่อให้เห็นภาพ failure pattern และแนวทางแก้ บทความนี้นำเสนอ illustrative scenario ที่สร้างจาก engineering pattern
ทั่วไปในอุตสาหกรรม extrusion — ไม่ใช่การอ้างอิงโรงงานใดโรงงานหนึ่ง:
โรงงานขนาดกลาง: extrude 6063 architectural profile หลากหลาย section, press 7-inch, ผลิตหลาย die ต่อกะ
ระบบ quench เดิม: axial fan แบบ fixed speed เรียงตาม run-out table ไม่มีการปรับ flow ตาม profile
Pattern ที่พบ:
• Profile ผนังบางเกิด bow/twist ต้อง stretch แก้มากเกิน tolerance — yield loss สูงในช่วงเปลี่ยน die
• Profile section หนาบาง batch ไม่ผ่าน hardness หลัง aging (temper ต่ำกว่า spec)
• พลังงานพัดลมคงที่ตลอดกะ แม้บาง profile ต้องการลมน้อยกว่ามาก
Root cause: cooling rate ที่ run-out table ไม่ปรับตาม profile — fixed-flow fan เอาชนะ duct/plenum pressure drop ไม่ได้ ทำให้ flow ที่ nozzle ไม่สม่ำเสมอข้ามหน้าตัด
Engineering approach: ติดตั้ง Delta Hybrid blower + plenum/nozzle array ออกแบบใหม่ + VSD ผูก flow กับ exit speed และ profile program
Expected outcome: cooling rate สม่ำเสมอข้ามหน้าตัด, ลด stretch correction, temper consistency ดีขึ้น และ flow ปรับลดได้เมื่อ profile บาง — ตาม engineering design intent
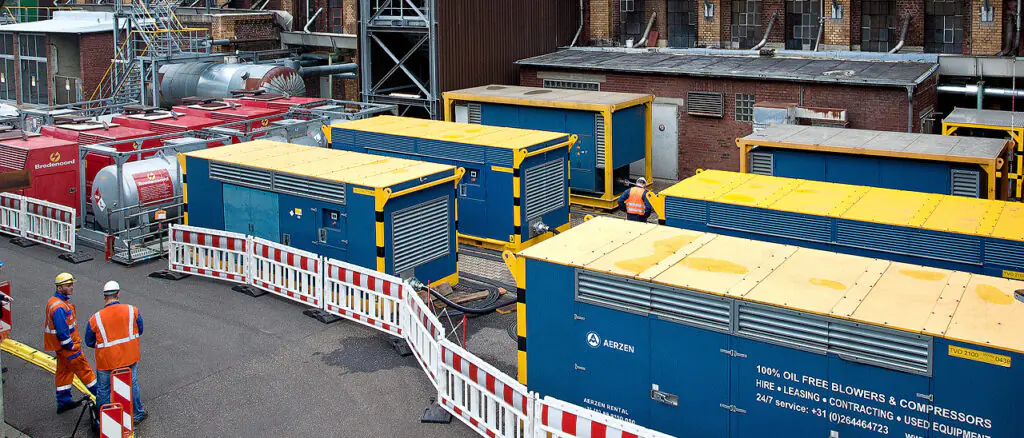
AERZEN Rental Thailand มีทีม application engineer พร้อมทำ free site assessment เพื่อวัด flow/velocity
ที่ run-out table ปัจจุบัน, ประเมิน duct/nozzle layout และออกแบบ rental solution ที่ตรงกับ cooling-rate target
ของแต่ละ alloy และ profile
อ่านบทความ pillar เพิ่มเติม: อากาศอัด Oil-Free และ Blower สำหรับโรงงานเหล็ก โลหะ อลูมิเนียม และเหมืองแร่ในไทย — คู่มือฉบับสมบูรณ์
คำถามที่พบบ่อย (FAQ)
ทำไมไม่ใช้ compressed air ที่มีอยู่แล้วมาเป่า quench ที่ run-out table?
เพราะ quench เป็นงาน high-volume low-pressure (0.3–0.9 bar g, flow หลายพัน m³/h) ในขณะที่ compressed air ผลิตที่ 7–8 bar g การ throttle ลมความดันสูงลงมาใช้ที่ความดันต่ำคือการทิ้งพลังงานอัดที่ไม่ได้ใช้ ส่วนต่างพลังงานนี้สะสมมากเมื่อ quench ทำงานต่อเนื่องทุก cycle นอกจากนี้ flow ที่ได้จากการ throttle ยังไม่เสถียร ทำให้ควบคุม cooling rate ไม่ได้ blower ที่ออกแบบสำหรับช่วงความดันต่ำจึงเหมาะสมและประหยัดกว่ามาก
Blower แบบไหนเหมาะกับงาน quench air — GM, BVS หรือ Delta Hybrid?
GM (Roots blower) เป็น entry-level robust เหมาะกับ run-out table quench ทั่วไปที่ความดัน ~0.3–0.8 bar g; BVS (screw blower) เหมาะเมื่อต้องการ flow สูงและ velocity สูงขึ้นที่ความดันสูงขึ้น พร้อมประสิทธิภาพพลังงานดีกว่า; Delta Hybrid เด่นเรื่องประหยัดพลังงานสูงสุดและ VSD stepless สำหรับ cooling duty ต่อเนื่อง การเลือกจริงขึ้นกับ flow/pressure ที่ duct และ nozzle ต้องการ — แนะนำให้ผ่าน application engineer คำนวณ sizing
Forced-air quench ใช้แทน water quench ได้ทุกกรณีหรือไม่?
ไม่ — ขึ้นกับ quench sensitivity ของ alloy และความหนา section สำหรับ 6060/6063 ผนังบาง forced-air quench มักเพียงพอให้ temper T5/T6 แต่สำหรับ 6082 หรือ section หนา > 5 mm ที่ต้องการ cooling rate สูงกว่าที่ air เดี่ยวให้ได้ มักต้องใช้ air-mist หรือ water quench การกำหนดต้อง verify กับ alloy spec และ metallurgist ของโรงงาน บทความนี้ให้กรอบเชิงหลักการเท่านั้น
VSD (variable-speed) สำคัญกับงาน cooling จริงหรือ หรือเป็นแค่ของเสริม?
สำคัญมากสำหรับโรงงานที่เปลี่ยน profile บ่อย เพราะ profile ต่างความหนาต้องการ cooling rate ต่างกัน flow คงที่ตัวเดียวจะ over-cool profile บาง (warp) และ under-cool profile หนา (temper ต่ำกว่า spec) VSD ยังผูก flow กับ extrusion exit speed ได้ และลด inrush ตอน start/stop ช่วยลด peak electrical demand จึงเป็นเครื่องมือควบคุมคุณภาพ ไม่ใช่ของเสริม
เช่า blower จาก AERZEN Rental Thailand ต่างจากซื้อขาดอย่างไรสำหรับโรงงาน extrusion?
การเช่าแบบ Subscription Plan รวม zero CAPEX, commissioning โดย application engineer, preventive maintenance, spare parts และ remote monitoring (AERconnect) ในค่าบริการรายเดือนเดียว เหมาะกับโรงงานที่ order ผันแปรตามฤดูกาลและต้องการปรับ capacity ขึ้น-ลงโดยไม่ผูกพันทุน พร้อม 24/7 emergency support ในกรณีเครื่อง quench หยุด ซึ่งกระทบ production ทั้งสายทันที ต้องการรายละเอียดและ sizing โปรดขอใบเสนอราคา (Request a Quote) เพื่อให้ทีมประเมินตาม duty ที่แท้จริง
ต้องการ Site Assessment สำหรับ Run-Out Table หรือ Die-Casting Cell ของคุณ?
ทีม application engineer ของ AERZEN พร้อมวัด flow/velocity ที่ run-out table ปัจจุบัน
และออกแบบโซลูชัน blower ที่ปรับ cooling rate ได้ตรงตาม alloy และ profile — ฟรี ไม่มีข้อผูกมัด